Boîtiers IML : résistants aux rayures et aux solvants, sans ligne de peinture
Parcourez n'importe quel atelier de maintenance ou cuisine professionnelle et vous trouverez la même défaillance : les symboles de commande effacés sur un boîtier qui fonctionne encore parfaitement. Le symbole marche/arrêt n'est plus qu'une tache grise, les repères de vitesse ont disparu.
Pourquoi l'encre ne peut pas s'effacer
L'avantage est structural, non chimique. Une construction IML comporte trois couches : un film extérieur en PET ou PC, l'encre imprimée prise en sandwich au milieu, et le substrat plastique injecté derrière. Le graphisme n'est jamais en surface. Il se situe entre le film résistant et le substrat, de sorte que les mains, les solvants et les abrasifs entrent en contact avec le film, et non avec l'encre.
C'est la différence fondamentale avec la décoration dans le moule (IMD), où l'encre se retrouve en surface extérieure et peut, avec le temps, s'effacer au toucher. Avec l'IML, c'est le film lui-même qui supporte l'usure. L'ajout d'un revêtement dur PET permet à la surface d'atteindre une dureté crayon de 2H à 3H, testée conformément aux normes DIN EN ISO 15184 et ASTM D3363 (force de 500 g, crayon tenu à 45°).
Ce chiffre n'est pas une donnée marketing. La qualification IML standard va plus loin : un test d'usure applique 500 g sur le même point 300 fois sur une course de cinq centimètres sans mise à nu du matériau de base, et un test d'humidité à 57 °C et à saturation quasi complète pendant 48 heures ne doit laisser apparaître ni fissure, ni décoloration, ni délaminage.
Une seule étape remplace toute une ligne de peinture
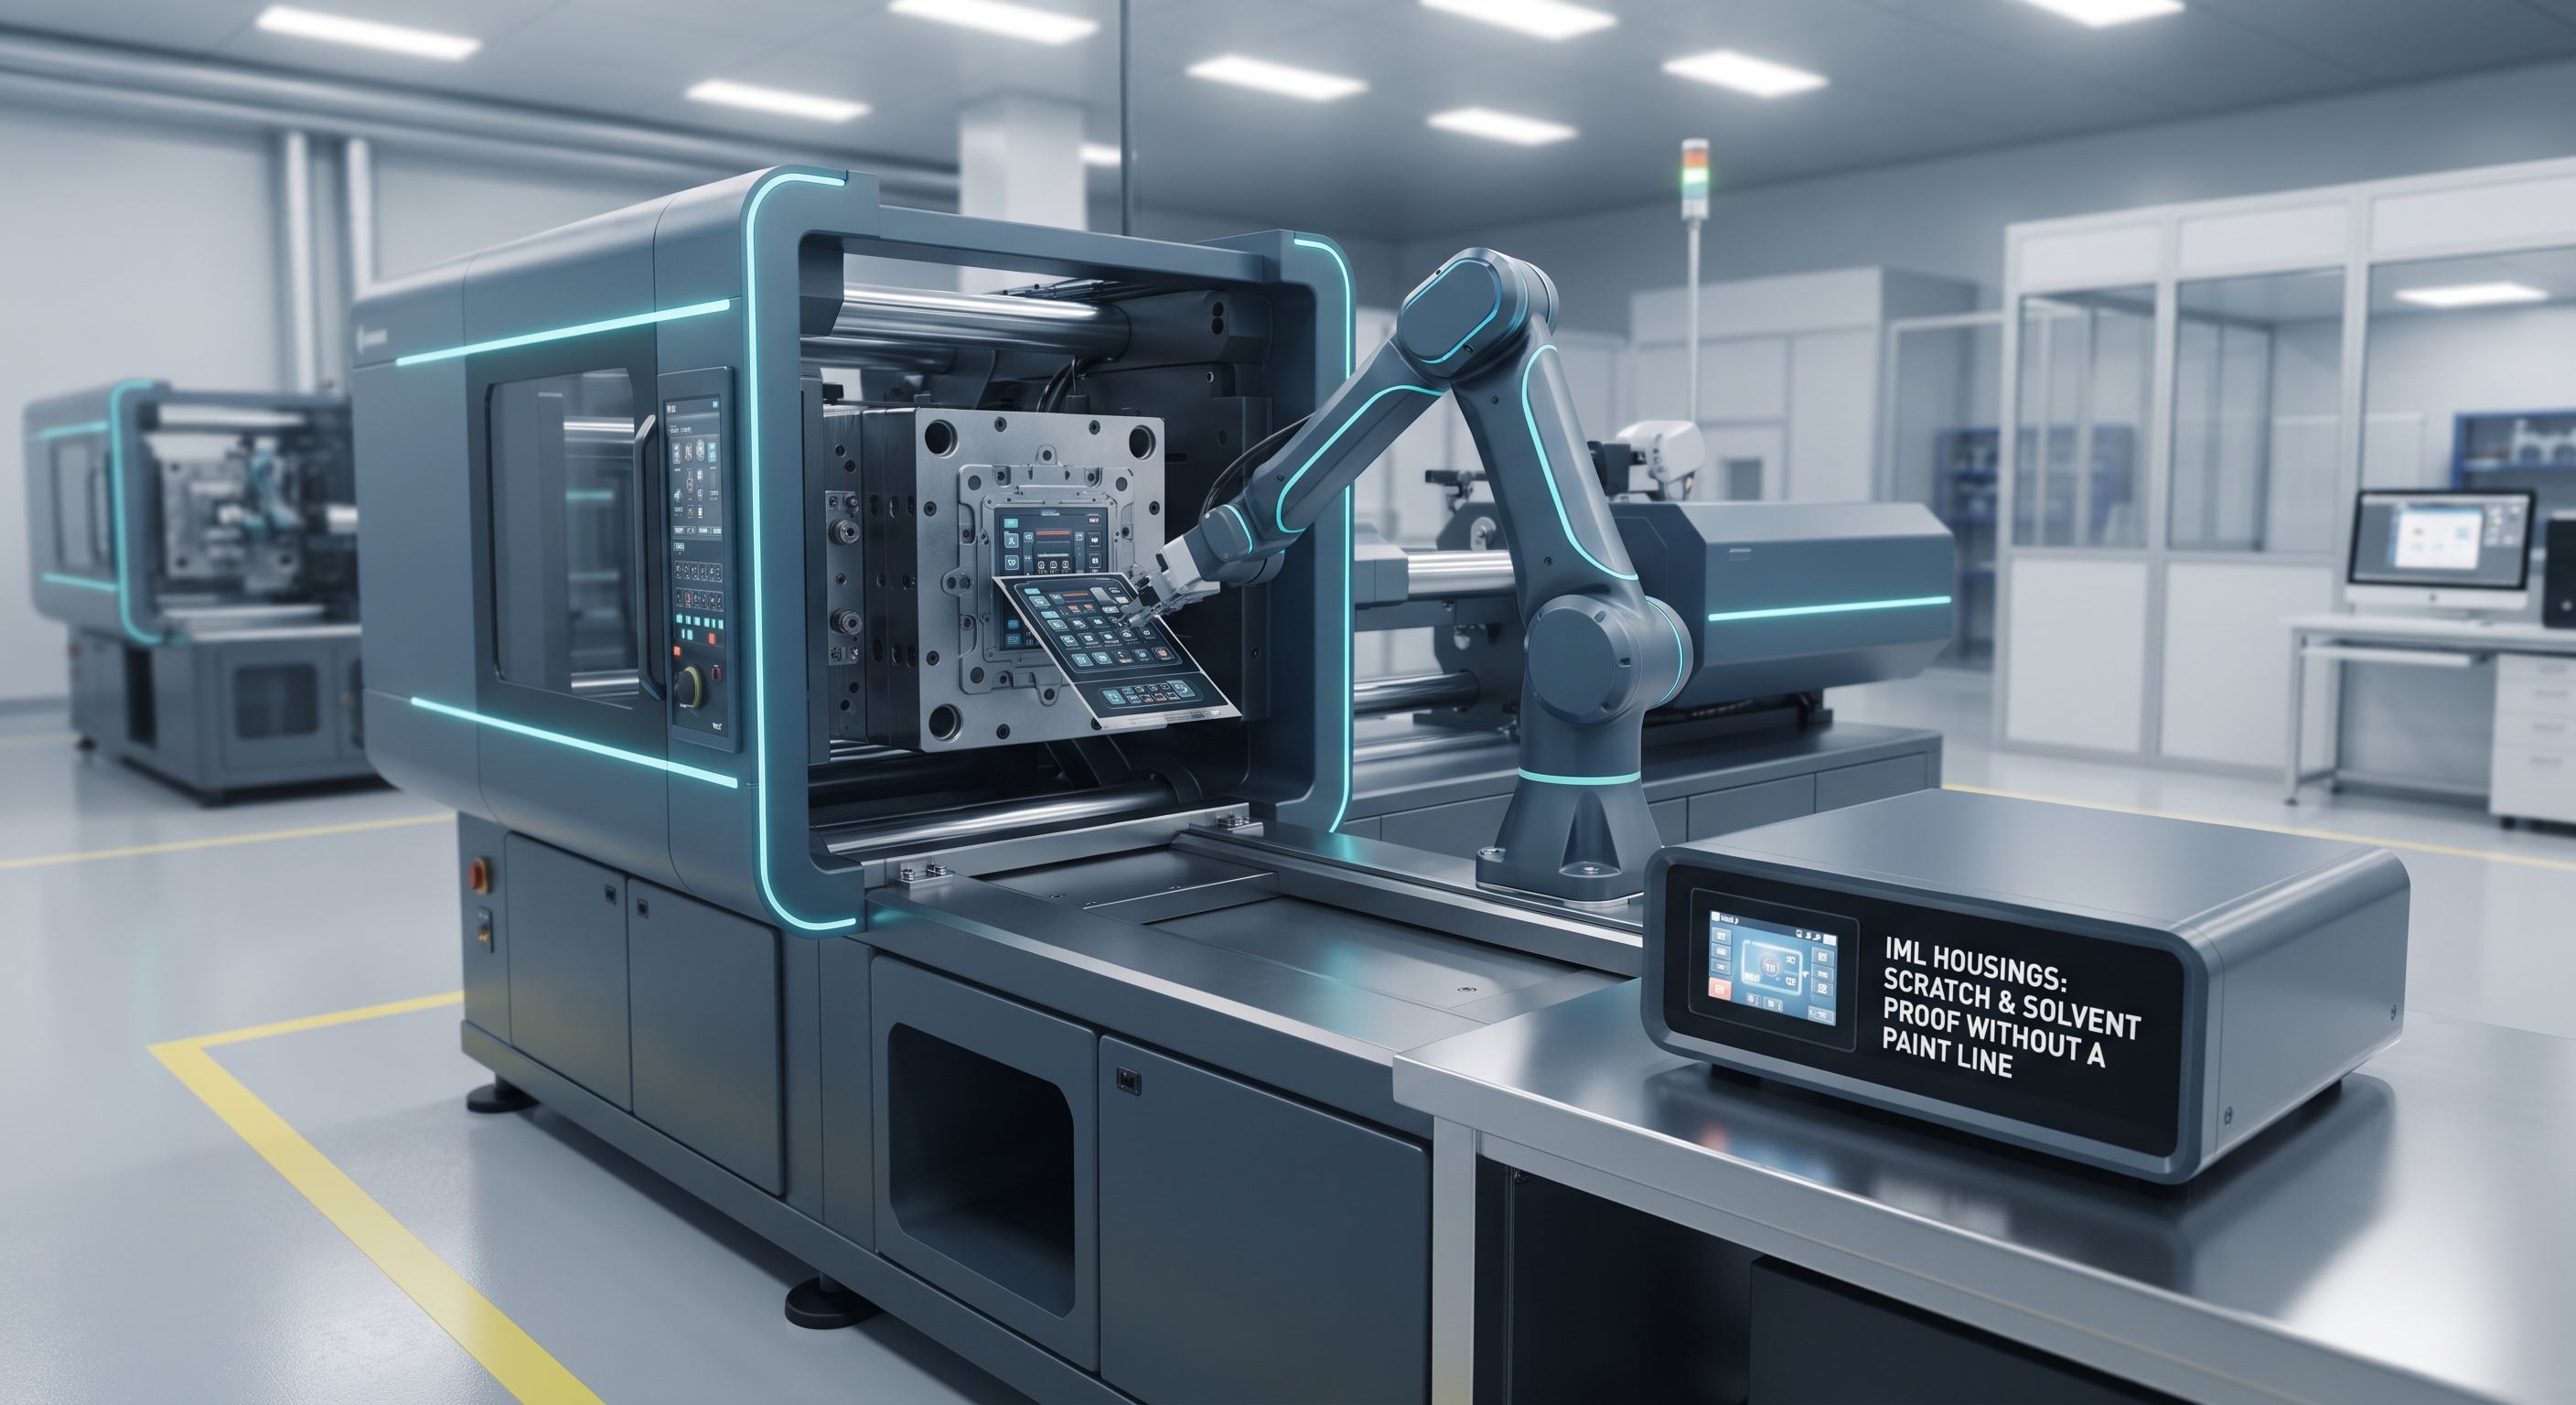
Pour quiconque chiffre un programme, l'économie du procédé compte autant que la durabilité. L'IML décore pendant le moulage. Le film est placé dans l'outil, le substrat est surmoulé par l'arrière, et la liaison thermique et mécanique soude le film au plastique dans le même cycle. Il n'y a ni cabine de peinture en aval, ni poste d'impression séparé, ni four de séchage, ni revêtement à base de solvant à gérer. Cela supprime les émissions de COV à l'étape de décoration et réduit les coûts ainsi que l'encombrement au sol de la ligne.
Cela élargit également les possibilités géométriques. L'IML se forme jusqu'à une profondeur d'environ 40 mm, contre environ 1,5 mm pour l'IMD, ce qui permet d'envelopper des formes en creux et en relief. Tout aussi important, il peut intégrer des boutons-poussoirs, ce dont les panneaux d'appareils électroménagers et les commandes industrielles ont précisément besoin.
Adapter le film et le substrat aux conditions d'utilisation
Il n'existe pas de recette IML universelle : la discipline consiste à associer les matériaux à l'environnement. Côté substrat, nous travaillons avec le PC pour sa résistance à la chaleur et sa transparence, le PC/ABS pour un équilibre entre robustesse et aspect de surface, le PP lorsque la résistance chimique et la légèreté sont prioritaires, et l'ABS pour la résistance aux chocs. Côté film, le PMMA offre une dureté de surface premium, le PET apporte une stabilité dimensionnelle à moindre coût, et le PC permet une grande formabilité pour les éléments 3D profonds.
C'est là que la maîtrise du procédé prend tout son sens. Le film et le substrat doivent se lier sous la chaleur de moulage : les substrats PP sont traités entre 200 et 250 °C, et l'adhésion est vérifiée en exposant le film à ces températures et en contrôlant l'absence de décollement ou de cloquage avant tout démarrage de production. Un mauvais appariement se manifeste par un délaminage sur le terrain, et non sur le banc d'essai.
Là où le 2K apporte la prise en main
Les boîtiers d'équipements portables nécessitent souvent plus qu'un graphisme durable. Le corps d'un outil électrique requiert une coque rigide et une prise en main souple absorbant les vibrations. Nous y parvenons par moulage bi-matière (2K) : un substrat rigide (généralement une paroi de 1,5 à 3 mm) surmoulé avec une zone flexible (1 à 2,5 mm), les deux matériaux étant choisis pour leur compatibilité chimique, thermique et en termes de retrait, afin que la liaison tienne. Combiné avec l'IML pour les surfaces décorées et lisibles, une seule pièce moulée peut intégrer structure, prise en main et marquages permanents, avec moins d'étapes d'assemblage et une meilleure étanchéité aux interfaces.
L'IML a bien évolué depuis les flacons de shampoing pré-étiquetés sur lesquels P&G l'a introduit dans les années 1970. Aujourd'hui, c'est ainsi que nous concevons les panneaux d'appareils, les boîtiers d'outils et les faces de commande industrielles qui restent lisibles après des années de nettoyage et de manipulation.
Si vous avez un boîtier décoré dont les marquages s'effacent régulièrement, ou un nouveau panneau de commande devant résister aux solvants et aux nettoyages intensifs, apportez-nous la pièce ou le plan. Nos ingénieurs travailleront avec vous sur l'association film-substrat, la décoration, ainsi que toute intégration 2K ou électronique.
Parler à notre équipe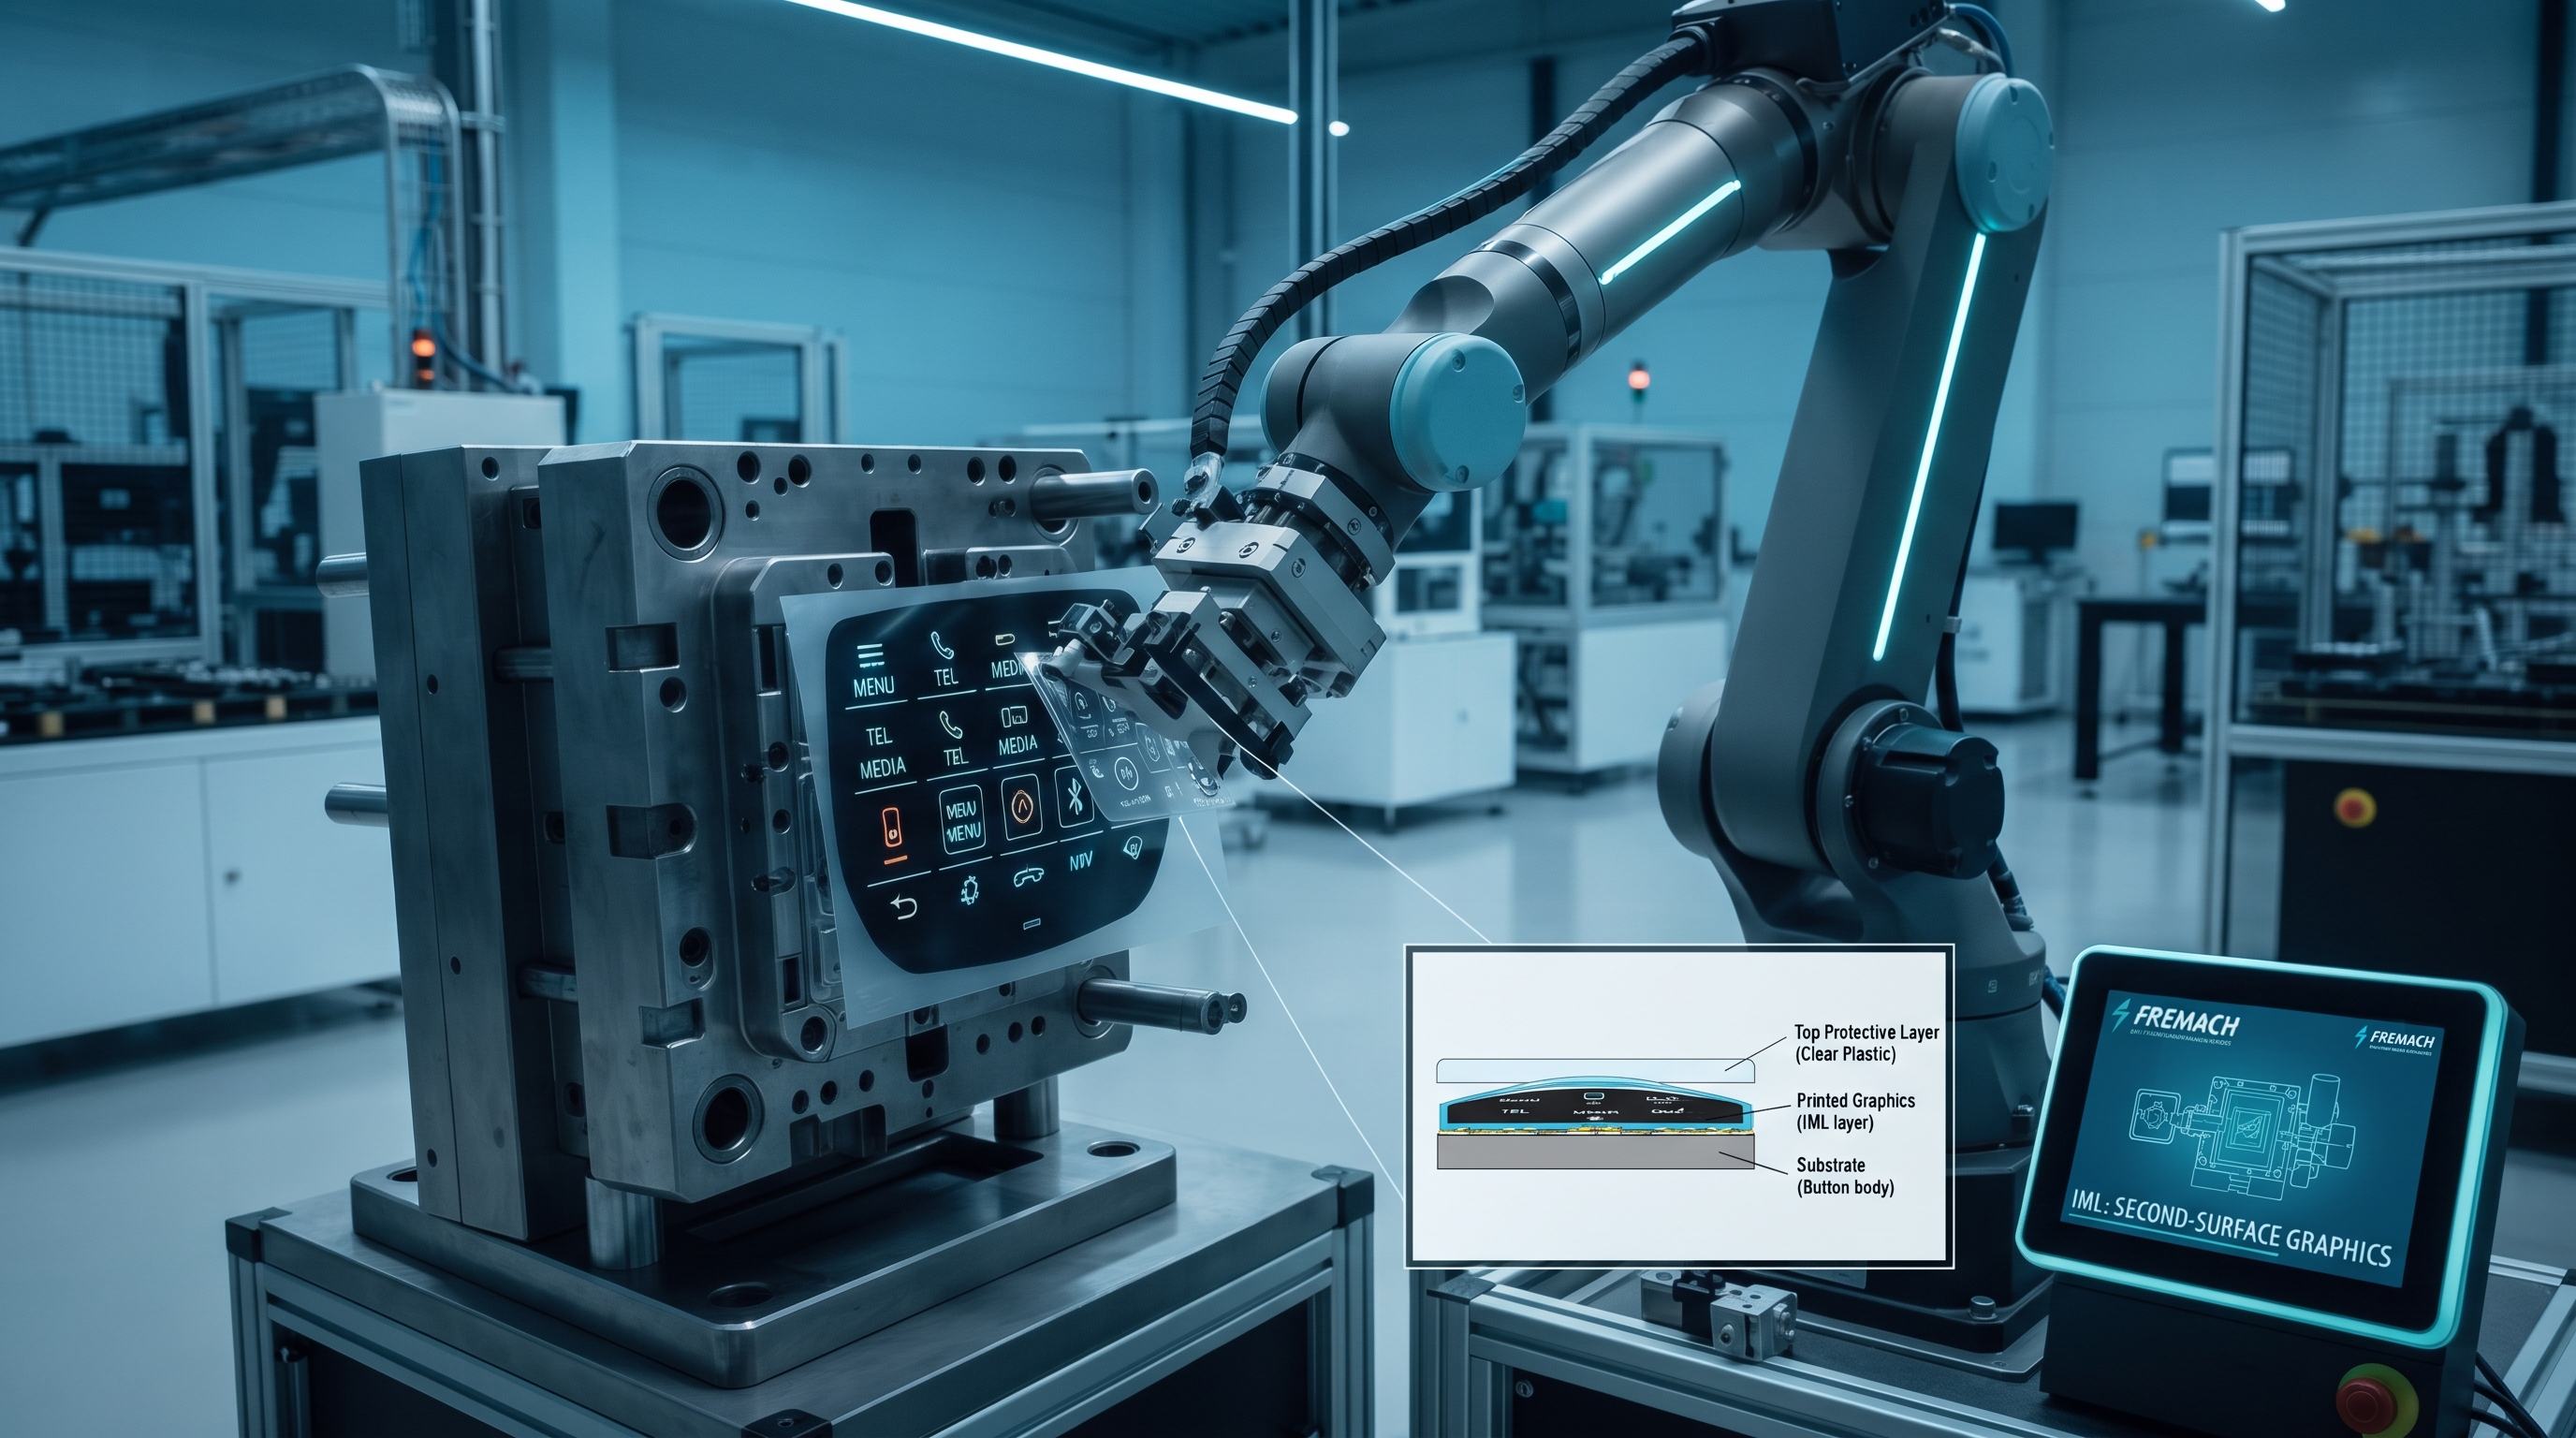
Restez informé.
Inscrivez-vous à notre newsletter : nouveaux articles, histoires de projets et insights techniques. Pas de spam, désinscription possible à tout moment.
Envie de discuter d'un projet ?
Apportez-nous un plan, un volume cible ou simplement un défi. Nos ingénieurs étudient chaque demande et répondent sous deux jours ouvrables.