Moulage 2K ou 3K : comment choisir pour une pièce décorée
Lorsqu'une pièce doit combiner une structure rigide, une surface soft-touch, une fenêtre translucide et parfois une fonction intégrée, la première décision n'est pas le choix du polymère. C'est le nombre de séquences d'injection.
La vraie question est celle de la fonction par cycle
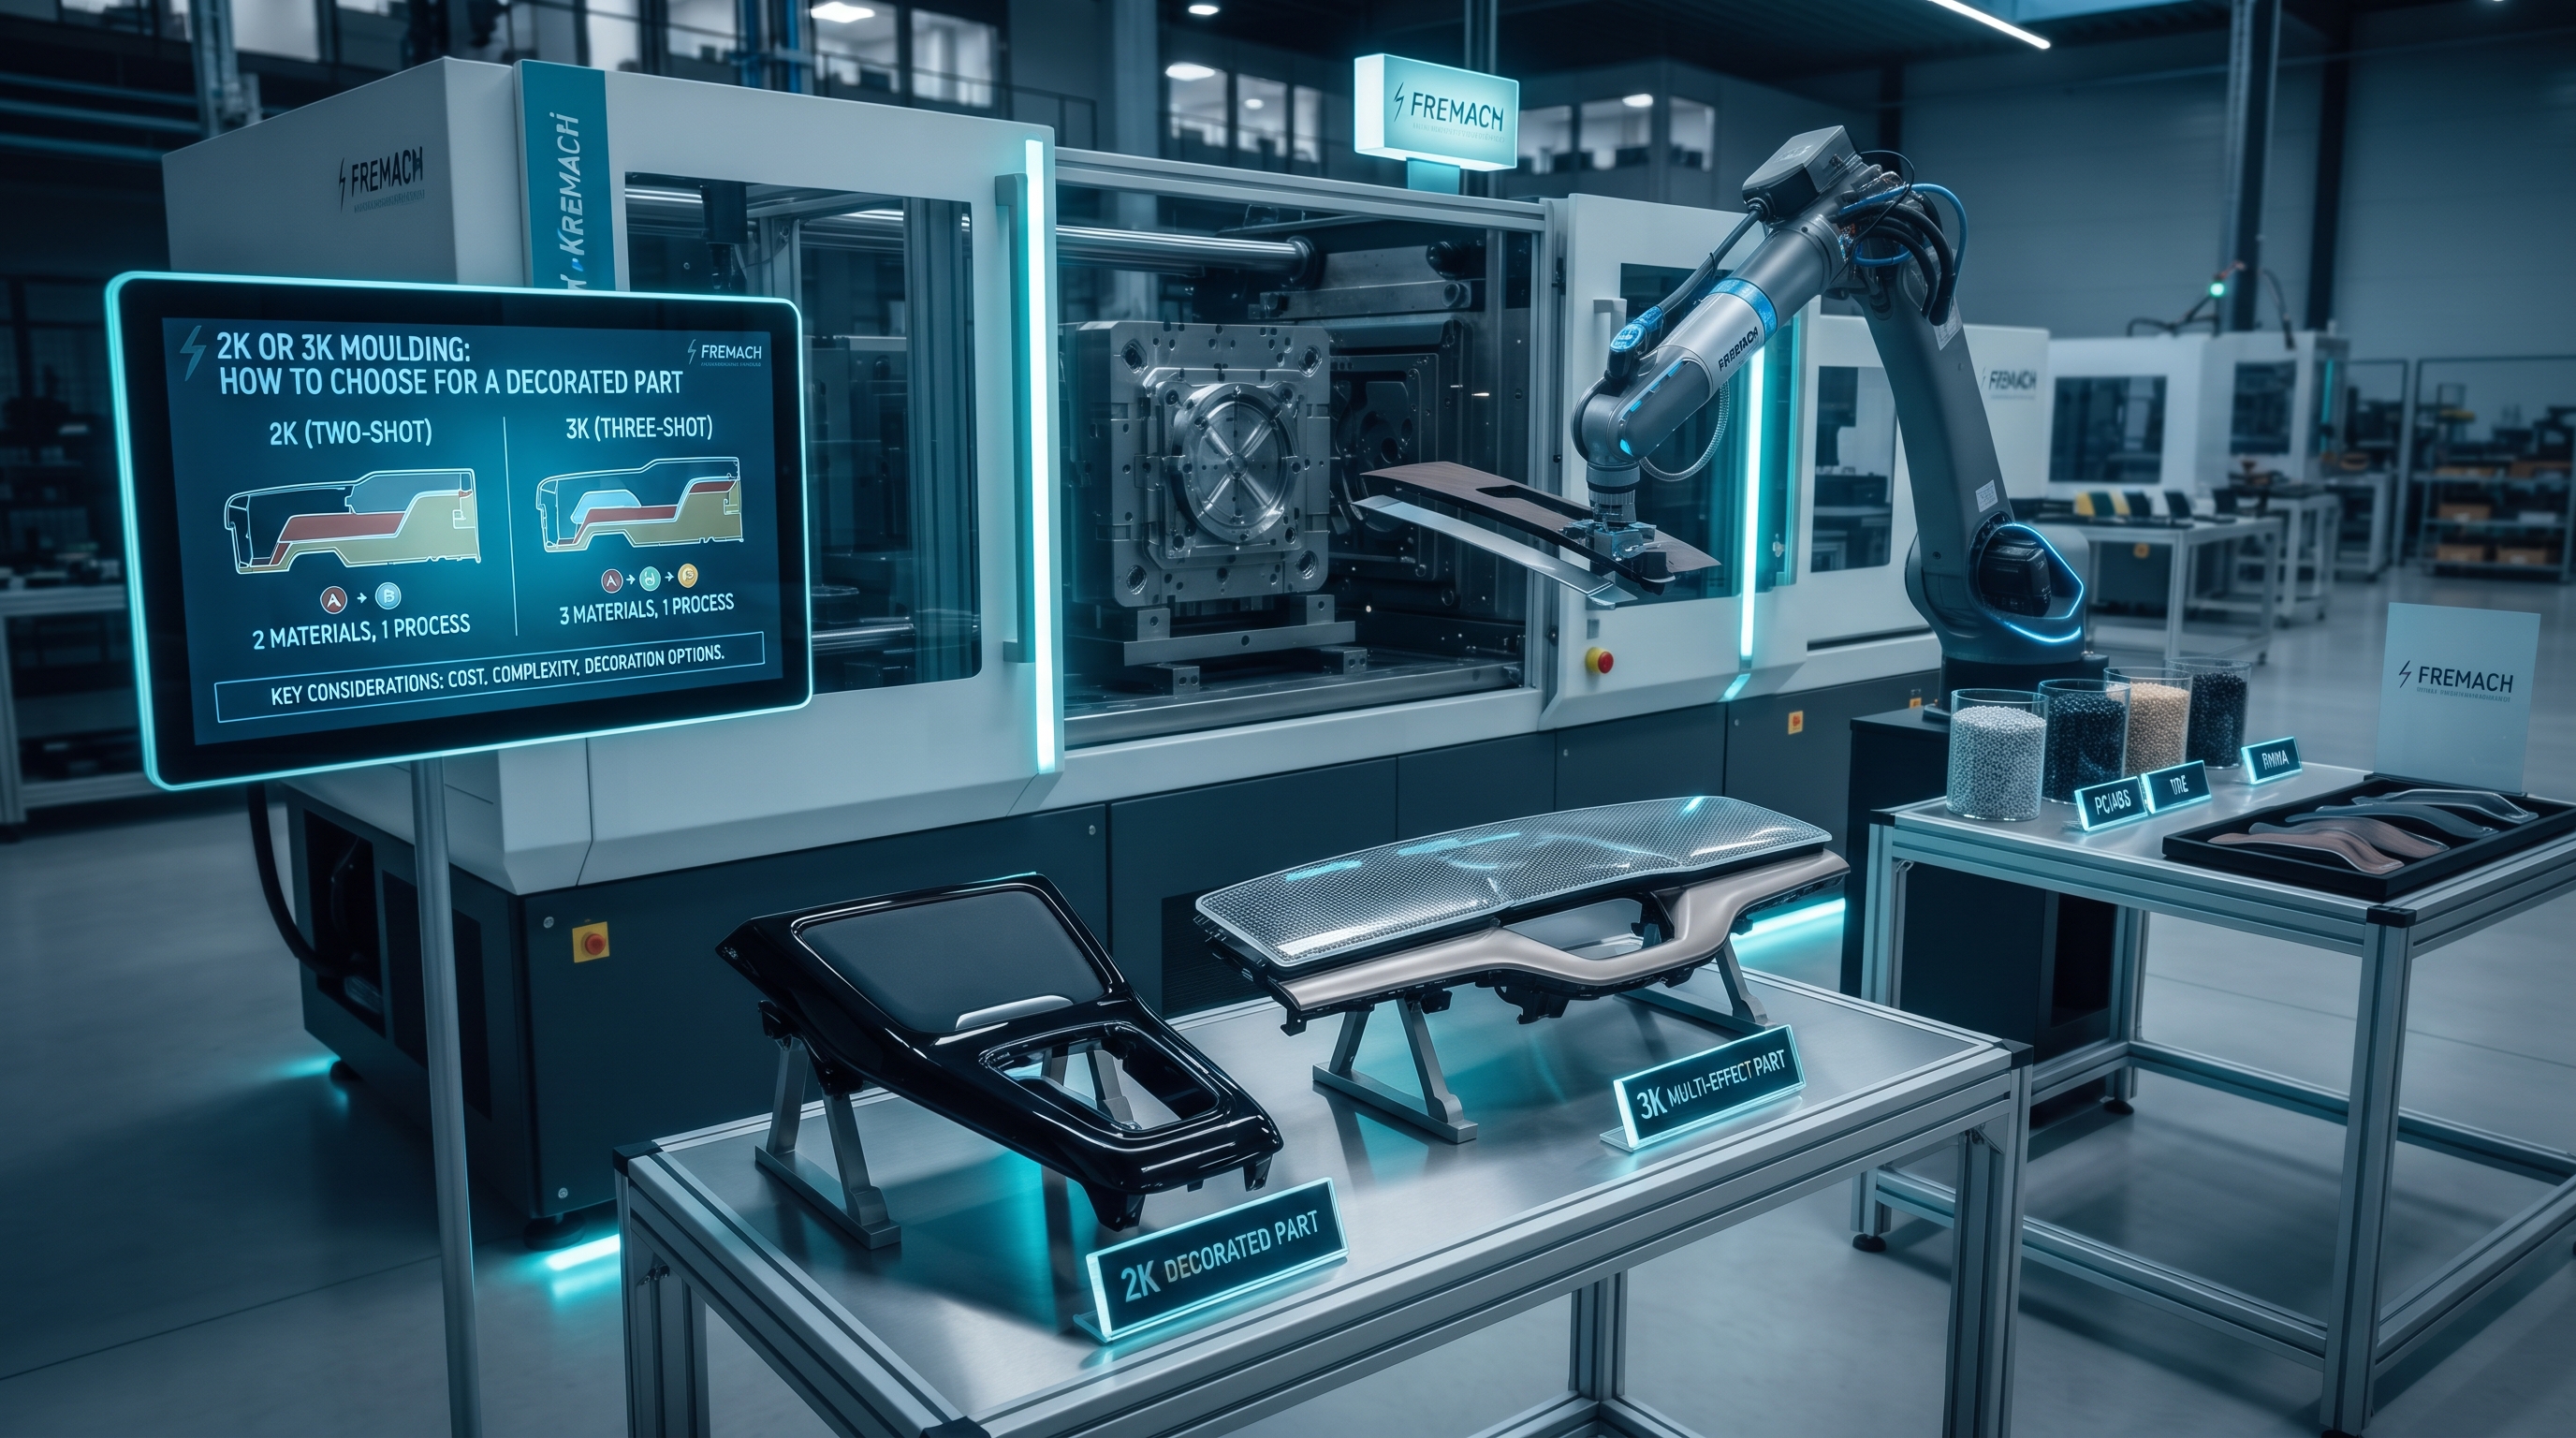
Le moulage multi-composants (injection de deux ou trois polymères en séquence dans un même outil) existe pour regrouper un assemblage en un seul cycle de moulage. L'avantage n'est pas la nouveauté : c'est une liaison moléculaire entre les couches, l'élimination des cumuls de tolérances qui s'accumulent lorsqu'on assemble des pièces séparées, et l'ajout de couleur ou de texture sans opération secondaire.
Le 2K désigne deux matériaux : généralement un substrat rigide portant une couche soft-touch ou d'étanchéité, ou un cadre opaque autour d'une lentille translucide. L'outil opère en quatre étapes par cycle (injection du substrat, refroidissement, indexage puis injection du second matériau par-dessus, puis refroidissement et éjection). Un outillage deux-composants de complexité modérée se situe dans une fourchette de dizaines de milliers d'euros et, comme aucune manipulation manuelle n'intervient entre les séquences, le coût à la pièce reste faible et le procédé se met facilement à l'échelle pour de grands volumes.
Le 3K (de l'allemand drei Komponenten, trois composants) ajoute une troisième injection. Il se justifie uniquement lorsqu'une pièce nécessite réellement trois matériaux distincts : trois niveaux de dureté, ou un cadre structurel associé à une couche optique transparente et à une zone fonctionnelle colorée.
Ce que la troisième séquence coûte vraiment
Cette troisième séquence n'est pas gratuite. Les outils 3K requièrent des noyaux rotatifs, un alignement cavité-noyau souvent maintenu sous 5 microns, et une gestion thermique rigoureuse car trois polymères peuvent présenter des températures de fusion très différentes. Pour les couches optiques, la rugosité de surface doit atteindre un Ra de 0,2 µm ou mieux. Le coût d'outillage initial augmente en conséquence. La règle que nous appliquons est donc simple : ne pas payer pour une troisième séquence à moins que le troisième matériau n'apporte une fonction impossible à obtenir par décoration ou par la combinaison de deux matériaux. Si le « troisième élément » n'est en réalité qu'une couleur ou un graphisme, la décoration ou l'impression en moule le réalise généralement à moindre coût d'outillage.
La compatibilité des matériaux se décide avant la coupe de l'outil
C'est là que la plupart des projets échouent discrètement. Dans l'industrie, environ 70 % des défauts de liaison en moulage deux-composants sont imputables au choix des matériaux et seulement 30 % au procédé. Une liaison chimique fiable nécessite une polarité similaire, une chimie compatible et des températures de fusion proches : nous maintenons l'écart de température de fusion entre les deux polymères sous environ 40 °C. Des associations éprouvées font le gros du travail (ABS avec TPE styrénique pour les poignées, PC avec TPE pour les couvercles, polyamide avec TPE à base polyamide pour les connecteurs, PP avec TPV oléfinique pour les joints). D'autres sont problématiques : l'acétal (POM) rejette la plupart des TPE, et le polypropylène ne se lie pas sur des thermoplastiques techniques tels que l'ABS, le PC ou le PA. Une erreur à ce stade se manifeste par un délaminage, un gauchissement ou une ligne de liaison défectueuse.
La géométrie est aussi importante que la chimie. Nous concevons la couche souple avec une épaisseur d'au moins 1,6 mm, utilisons des transitions abruptes avec des arrêts positifs, assurons une ventilation généreuse et maintenons le substrat propre et préchauffé afin que la seconde séquence mouille et s'ancre correctement. Pour toute interface mobile (agrafes à encliquetage, surfaces de contact), nous privilégions des polymères résistants à l'usure plutôt qu'un surmoulage souple susceptible de s'abraser.
Là où la décoration et l'intégration modifient la réponse
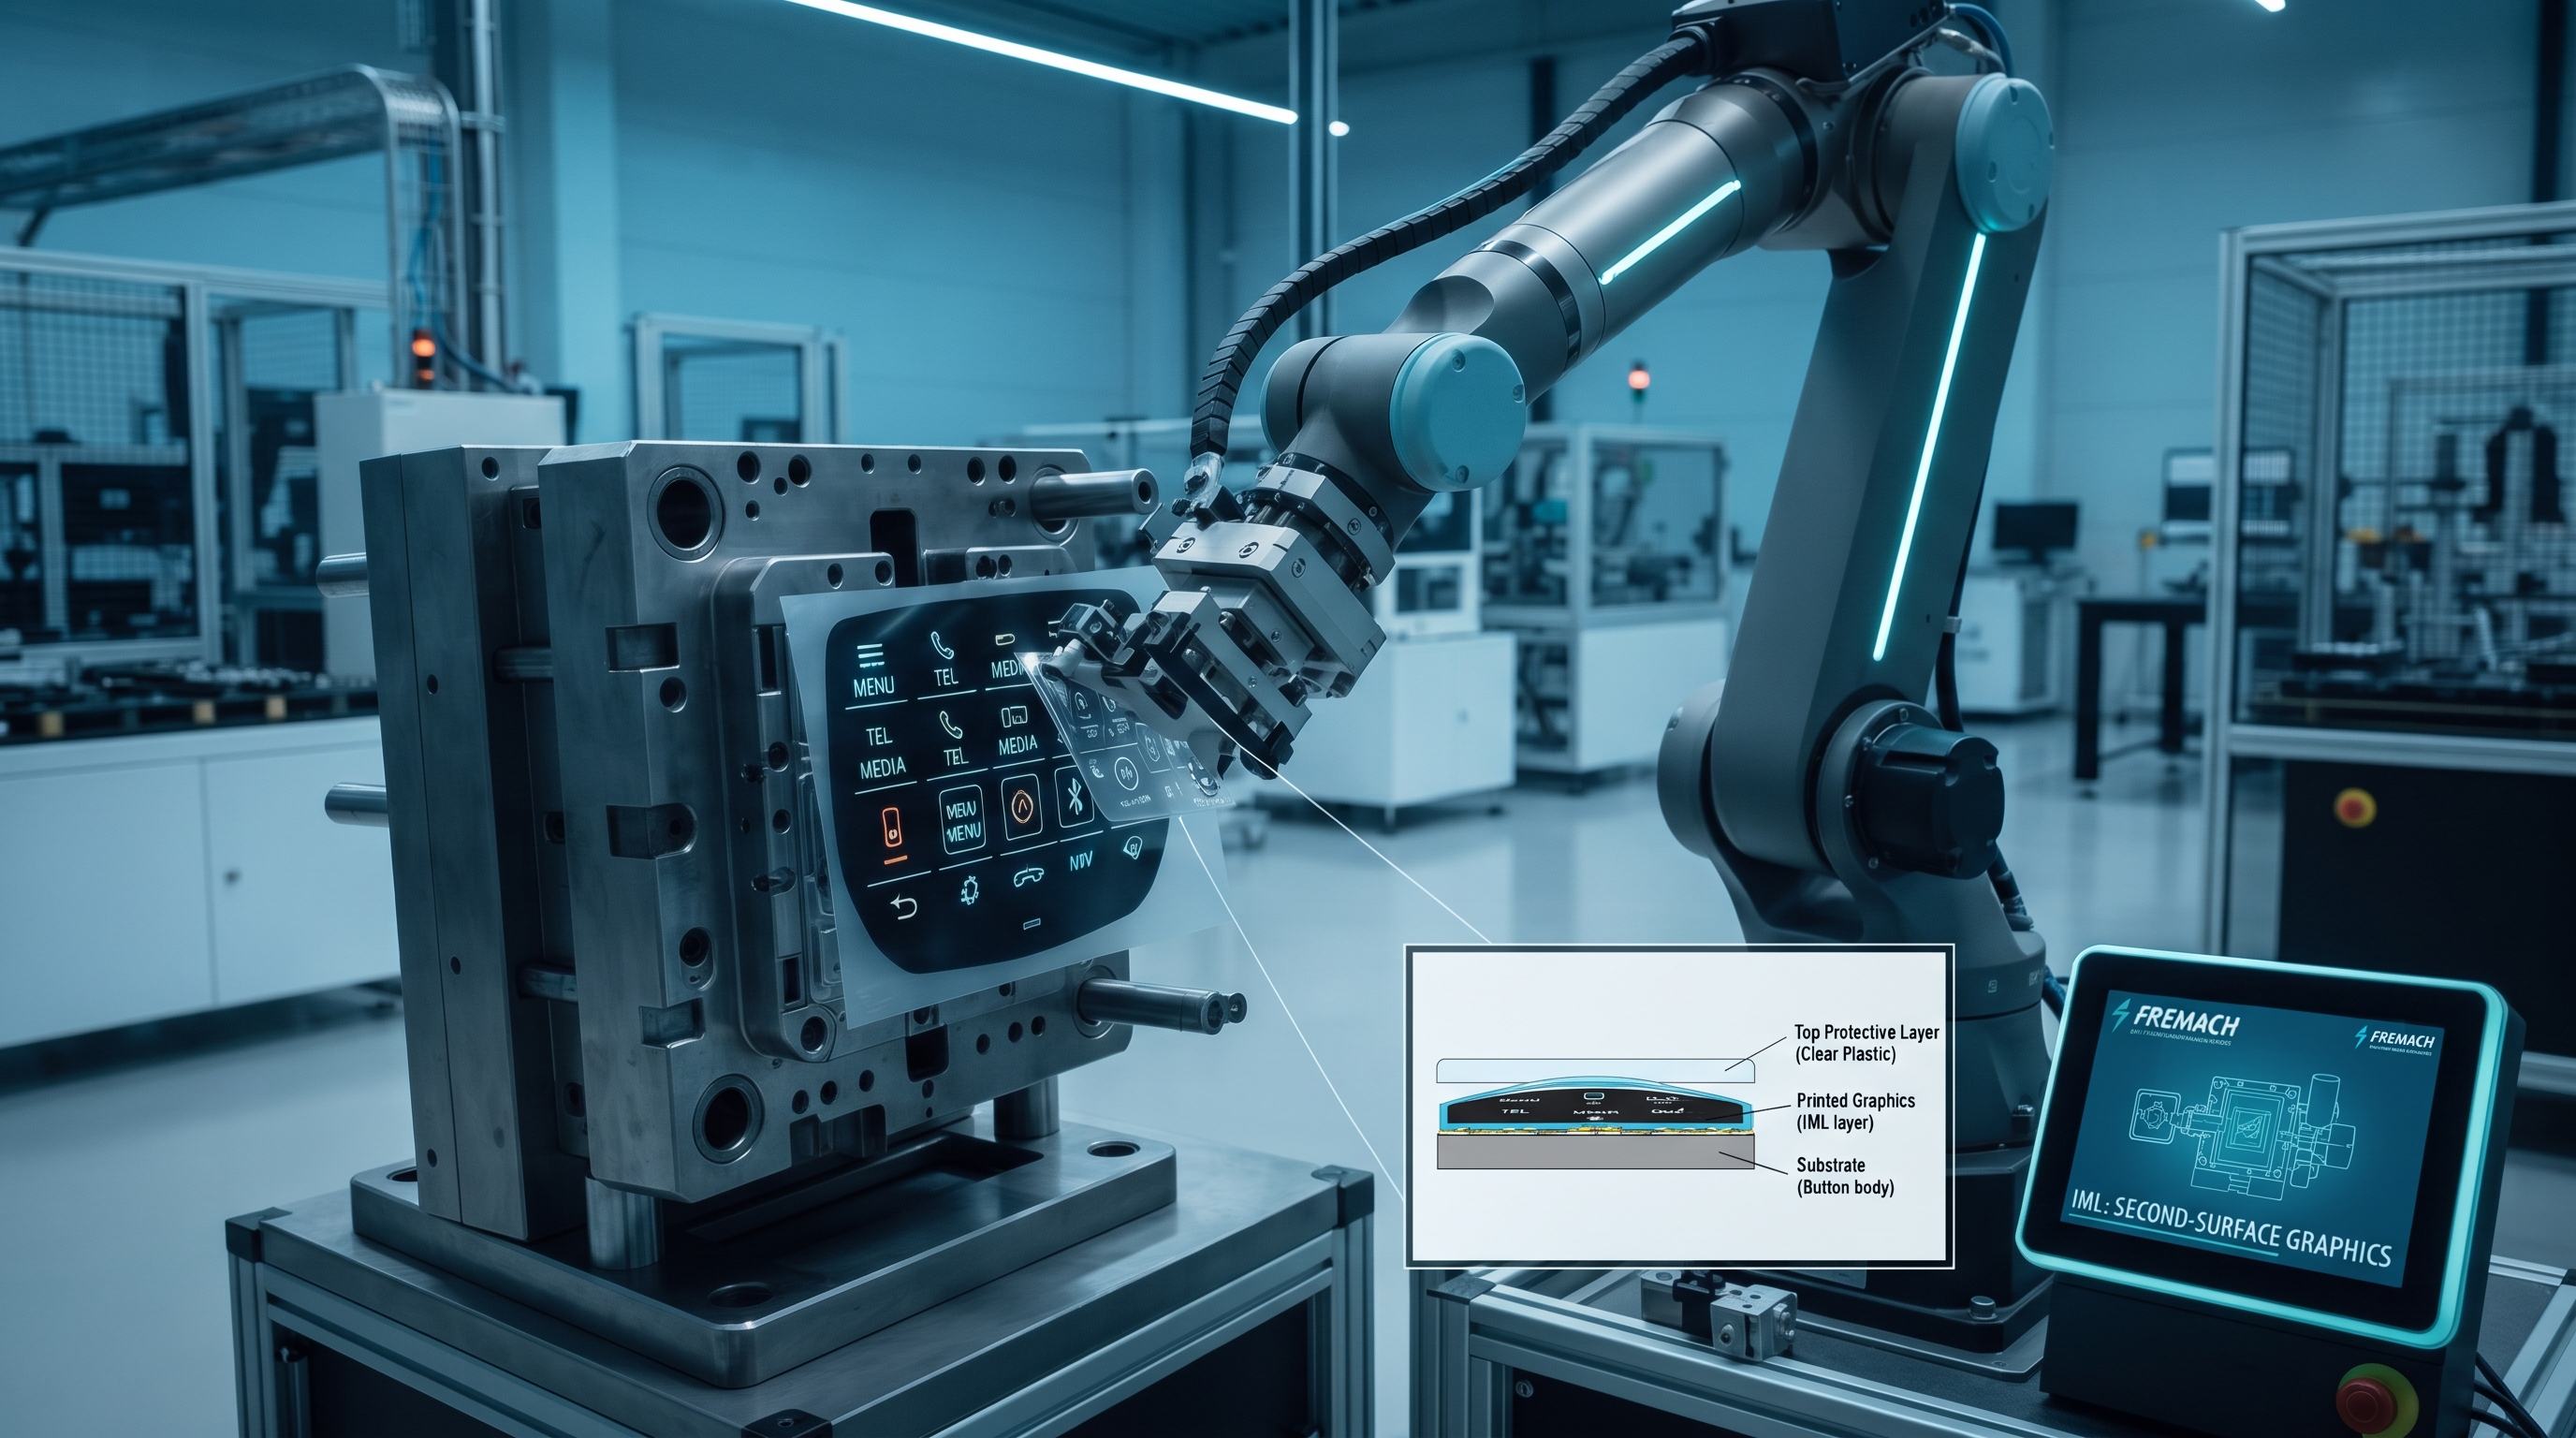
Le nombre de séquences n'est que la moitié de la décision. Une pièce décorée atteint son état de surface final de deux façons : par intégration de la couleur lors du moulage, ou par décoration d'un substrat moulé. La décoration en moule transfère un aspect depuis un film support lors de la contre-injection, tandis que la peinture, l'impression, les surimpressions thermoformées et le flockage conviennent chacun à des textures, des profondeurs et des objectifs de durabilité différents. Les lignes multi-procédés intègrent désormais le formage, l'injection et un revêtement de protection en une seule séquence : une console soft-touch produite pour Hyundai a réduit le temps de cycle de près de deux heures à deux minutes en intégrant des opérations auparavant réalisées séparément. La même logique permet d'intégrer des fonctions invisibles (éléments chauffants, capteurs) et de l'électronique derrière une surface décorée.
C'est la discussion que nous menons avec les ingénieurs : la question n'est jamais « 2K ou 3K » isolément, mais quelle combinaison de nombre de séquences, d'association de matériaux, de méthode de décoration et d'électronique intégrée permet de produire la pièce au volume et à la durabilité requis. Chez Fremach, nous pratiquons le moulage multi-composants (2K et 3K) aux côtés de la décoration de surface et de l'intégration électronique sous un même toit, afin que ces arbitrages soient résolus ensemble plutôt que découverts sur la ligne d'assemblage. Si vous développez un composant décoré ou intégré, apportez votre pièce ou votre plan à nos ingénieurs et nous analyserons les options avec vous.
Parlez à notre équipe
Restez informé.
Inscrivez-vous à notre newsletter : nouveaux articles, histoires de projets et insights techniques. Pas de spam, désinscription possible à tout moment.
Envie de discuter d'un projet ?
Apportez-nous un plan, un volume cible ou simplement un défi. Nos ingénieurs étudient chaque demande et répondent sous deux jours ouvrables.