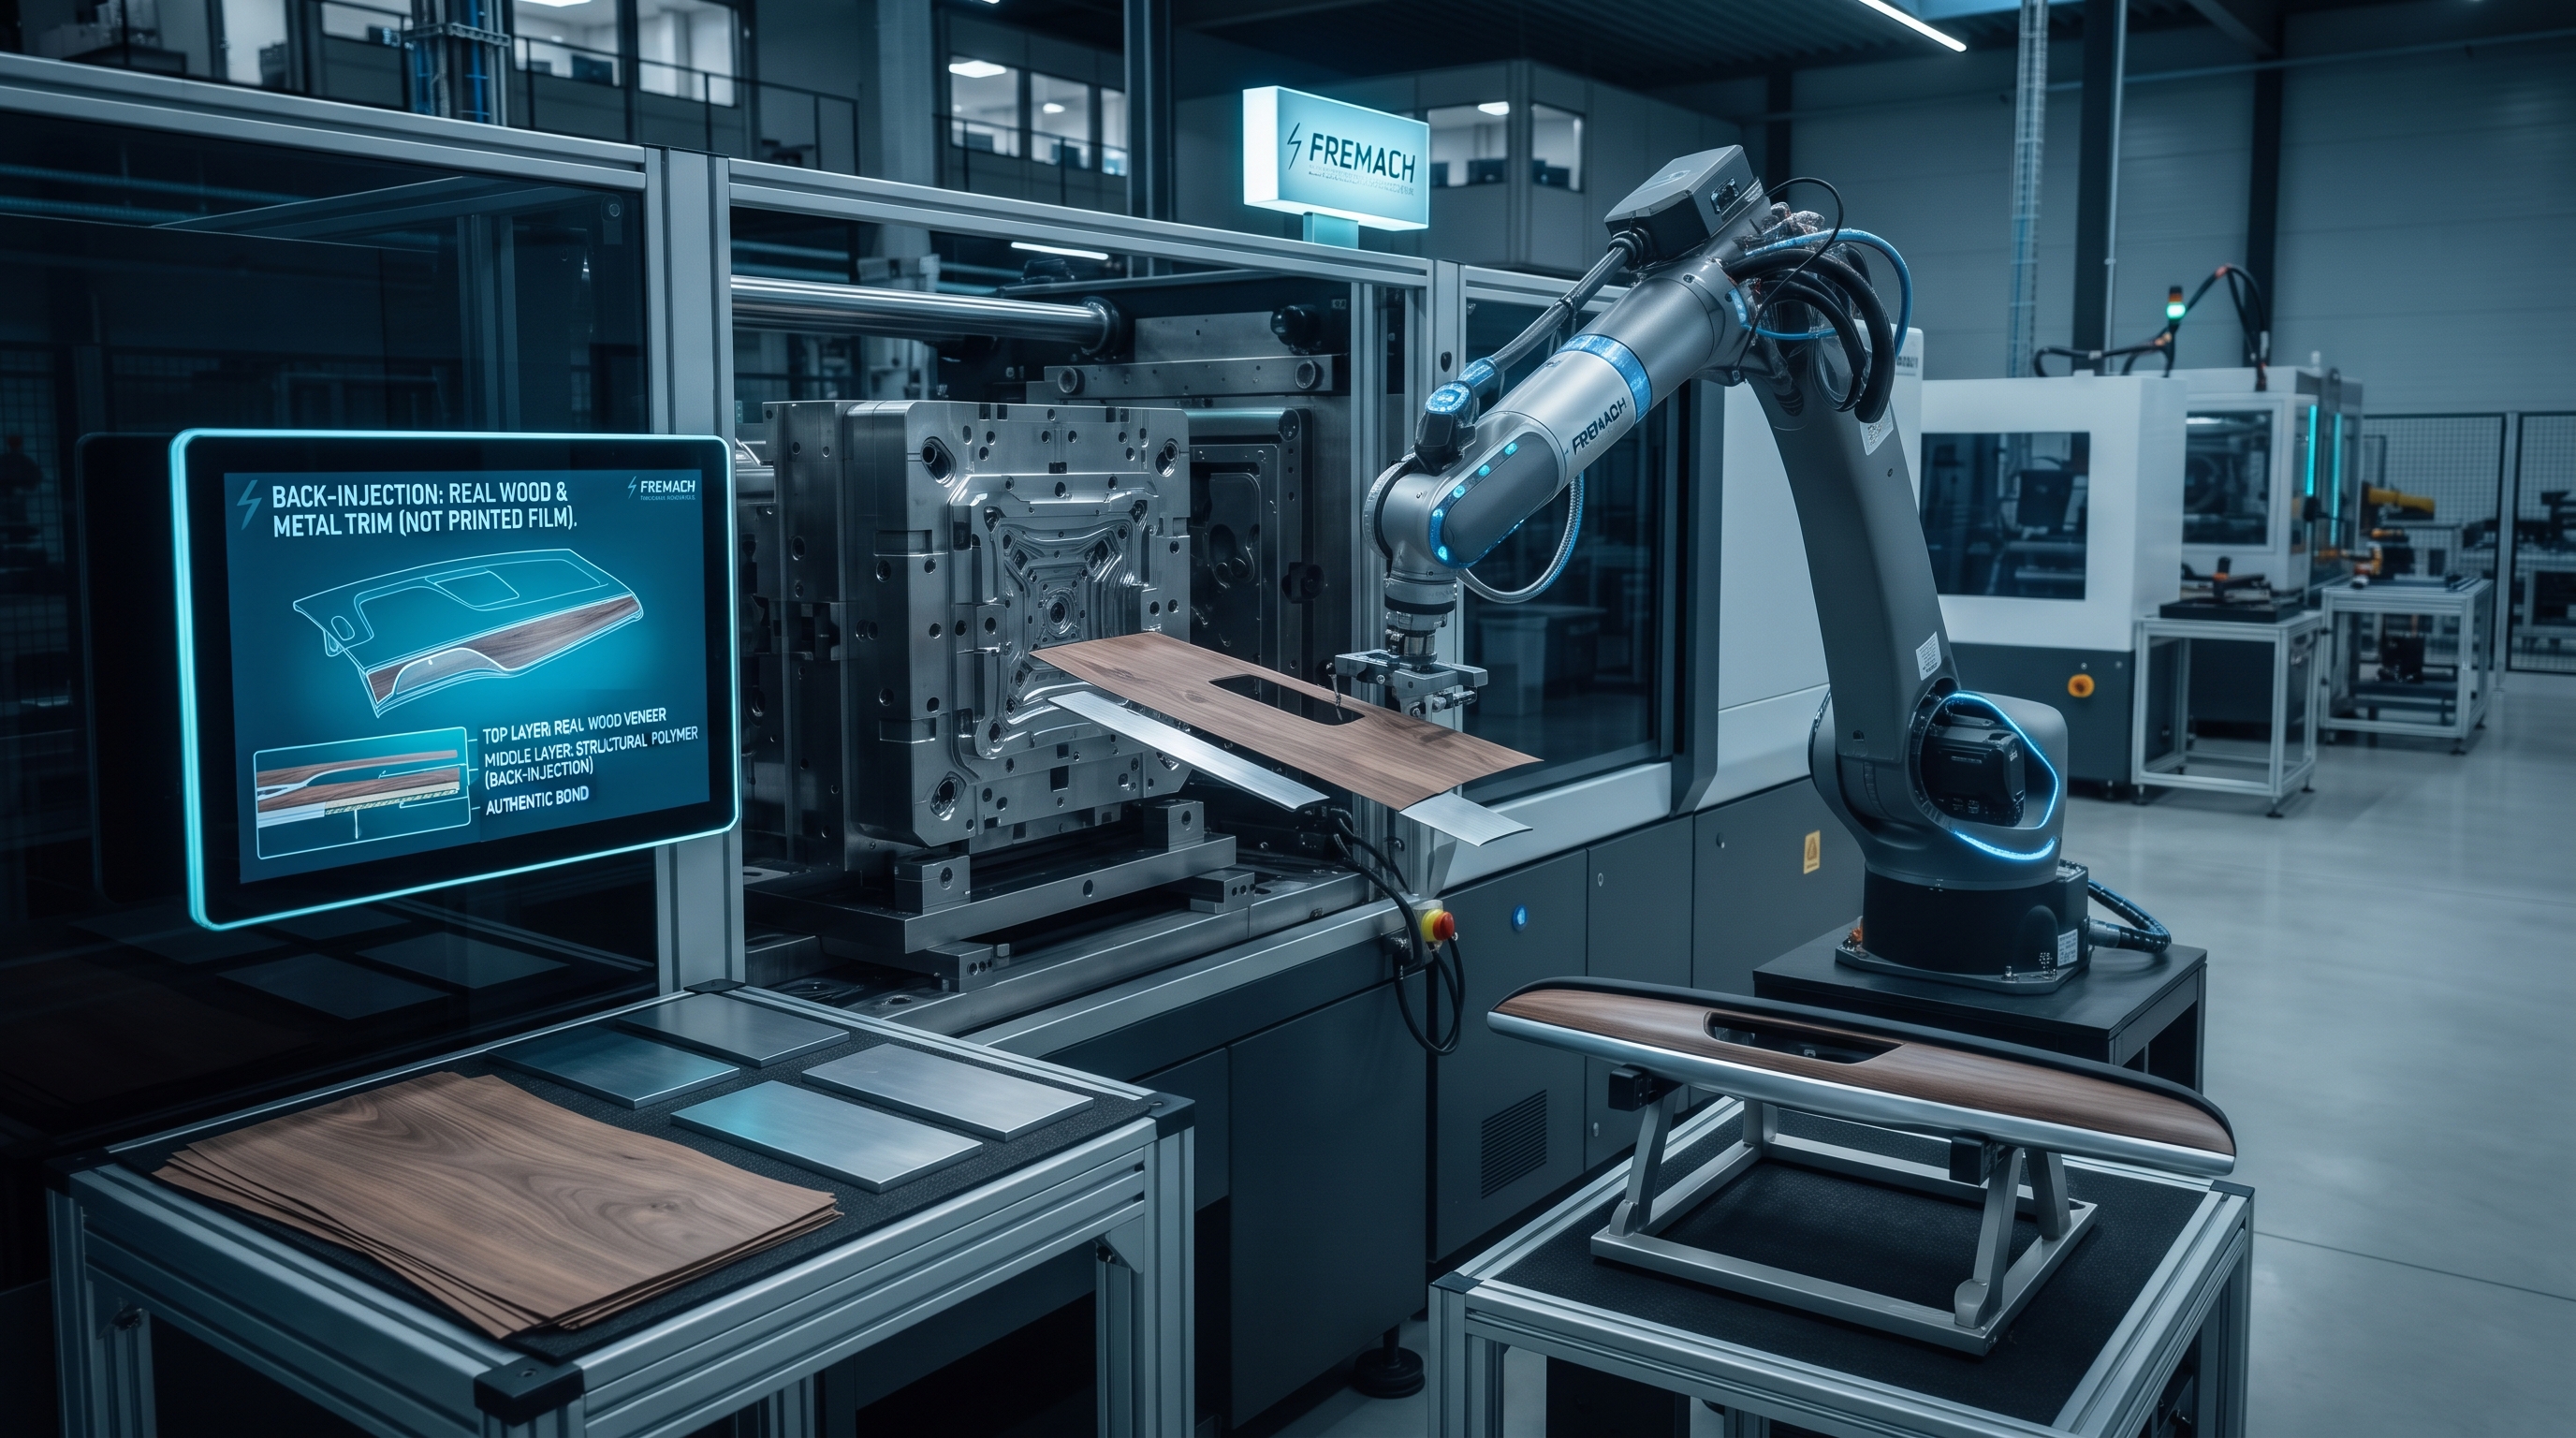
Injection dos : placages bois et inserts métalliques authentiques, pas de film imprimé
Les intérieurs premium sont désormais jugés avec le même regard critique que la peinture extérieure.
Ce qu'exige réellement l'injection dos sur placage bois
Le bois véritable ne se substitue pas simplement à un film. Un placage est un matériau structural et hygroscopique, et il se comporte comme tel dans l'outil. Des travaux menés à l'Université de Warwick avec WRAP (Makenji, Goodship, Buckley et Evered, Progress in Rubber, Plastics and Recycling Technology, vol. 22, n° 4) ont consisté à injecter dos contre dos de vrais placages sur PP et ABS, en évaluant l'intégrité de l'adhésion par des tests sévères à l'ébullition ainsi que le retrait des pièces, l'interface placage-polymère étant examinée par MEB. Les échantillons ont présenté une bonne adhésion, mais la maîtrise du procédé repose sur le contrôle du retrait et de l'interface, et non sur la validation du concept.
La question d'ingénierie la plus délicate concerne la mise en forme du placage. Les placages décoratifs ne présentent pas l'orthotropie prévisible d'un film imprimé. Des essais de traction publiés dans BioResources sur du bois de loupe de noyer et du placage technique multilamellaire ALPI-fineline, avec corrélation d'images numériques 3D pleine surface, ont montré que le bois de loupe de noyer ne présente pas de dépendance directionnelle globale (plus proche de l'isotropie que de l'orthotropie), tandis que le placage technique révèle une forte sensibilité à l'humidité et à la température. La conséquence : le gonflement hydrique, la dispersion de rigidité et l'épaisseur des plis dominent le budget d'erreur ; la mise en forme et le gauchissement doivent donc être prédits par la théorie classique des stratifiés et par des éléments finis à coques multicouches, et non supposés à partir d'une fiche technique.
La découpe est tout aussi spécifique. Une étude publiée dans Forests sur la coupe par cisaillement de placages a montré que les coupes en tirant (à angle) réduisent la force de coupe d'environ 85 % par rapport aux coupes droites, bien qu'avec davantage d'endommagement des fibres ; que cette force atteint son maximum perpendiculairement au fil du bois (90°) ; et qu'aucun bénéfice n'est observé au-delà d'environ 300 mm/min. L'essence compte : le hêtre se coupe avec la force la plus faible et la plus homogène ; l'érable présente la plus grande variabilité. L'intérêt de ces données est que la mise en forme et la coupe par cisaillement peuvent être intégrées dans l'outil d'injection lui-même, ce qui est là que le procédé rentabilise son temps de cycle. La gestion de la fragilité est ensuite une question d'empilement de matériaux : le brevet coréen KR101791941B1 renforce le placage par un non-tissé faisant barrière à l'humidité, une couche améliorant la mise en forme résistant aux plissements et craquelures thermiques, ainsi qu'un adhésif thermoplastique adapté à la résine d'injection, afin qu'un matériau naturel survive au thermoformage et à la pression du front de matière sans que des défauts ne transparaissent sur la surface de classe A.
Le métal véritable : le toucher froid qu'aucun film ne peut reproduire
Le métal est la deuxième surface authentique, et un problème d'une autre nature. Lors du moulage dos sur feuille métallique, une véritable feuille de métal pouvant atteindre environ 0,3 mm d'épaisseur est maintenue dans l'empreinte comme n'importe quel insert, et toute structure usinée dans la paroi de l'empreinte (logos, textures décoratives) se transfère fidèlement sur la face finale. Pendant que l'outil est encore fermé après l'injection, un poinçon intégré sépare la feuille excédentaire de façon que le bord découpé s'enroule autour de la pièce, laissant un bord lisse sans débordement. Le résultat est une véritable peau métallique : plus épaisse et plus robuste qu'une couche galvanisée, définitivement liée, et offrant le toucher froid métallique qui signale la qualité avant même de lire un logo. Le gauchissement ruinant une face métallique de classe A, ces pièces sont moulées en thermoplastiques renforcés ou chargés pour garantir la stabilité dimensionnelle.
Quand la peau devient une fonction
Les surfaces authentiques doivent désormais faire plus que paraître justes. Des recherches publiées par SAE (15-19-01-0001) sur la transmission lumineuse à travers un placage bois ont comparé la modification du placage pour améliorer sa transmittance, une approche s'avérant structurellement instable, à des balises micro-perforées gravées au laser, et ont déterminé qu'un diamètre de perforation et un espacement de 0,25 mm sont optimaux pour un effet jour/nuit maîtrisé. La même logique s'applique au métal perforé. C'est là que la décoration par insert cesse d'être une finition pour devenir un ensemble électromécanique : un placage translucide ou une feuille métallique micro-perforée posée sur un guide de lumière et un circuit imprimé donne une surface qui se lit comme du bois brut ou du métal brut jusqu'à son éclairage, puis révèle des commandes, des icônes ou une lumière d'ambiance. L'argument de durabilité évolue dans le même sens. La Volvo EX30 a intégré des surfaces A en fibres naturelles à base de lin sur son tableau de bord et ses garnitures de portes par injection dos, sur une architecture mono-matériau PP bien plus simple à recycler qu'un empilement PC/ABS, éliminant ainsi les étapes de finition distinctes.
La décoration par insert est le point de convergence de notre moulage par injection, de notre expertise en décoration de surface et de notre intégration électronique au sein d'un seul procédé : moulage multi-composants (2K/3K) pour construire le substrat fonctionnel et la géométrie de support derrière la face, expertise en décoration pour positionner et mettre en forme un véritable placage ou une feuille métallique sans compromettre la surface de classe A, et intégration de circuit imprimé pour illuminer la surface ou la rendre tactile sous une peau translucide ou perforée. Si votre équipe développe un composant d'intérieur premium ou intelligent et souhaite passer d'un décor imprimé au matériau véritable, apportez la pièce ou le plan à nos ingénieurs, et nous travaillerons ensemble sur le substrat, la face et l'intégration.
Parlez à notre équipe
Restez informé.
Inscrivez-vous à notre newsletter : nouveaux articles, histoires de projets et insights techniques. Pas de spam, désinscription possible à tout moment.
Envie de discuter d'un projet ?
Apportez-nous un plan, un volume cible ou simplement un défi. Nos ingénieurs étudient chaque demande et répondent sous deux jours ouvrables.