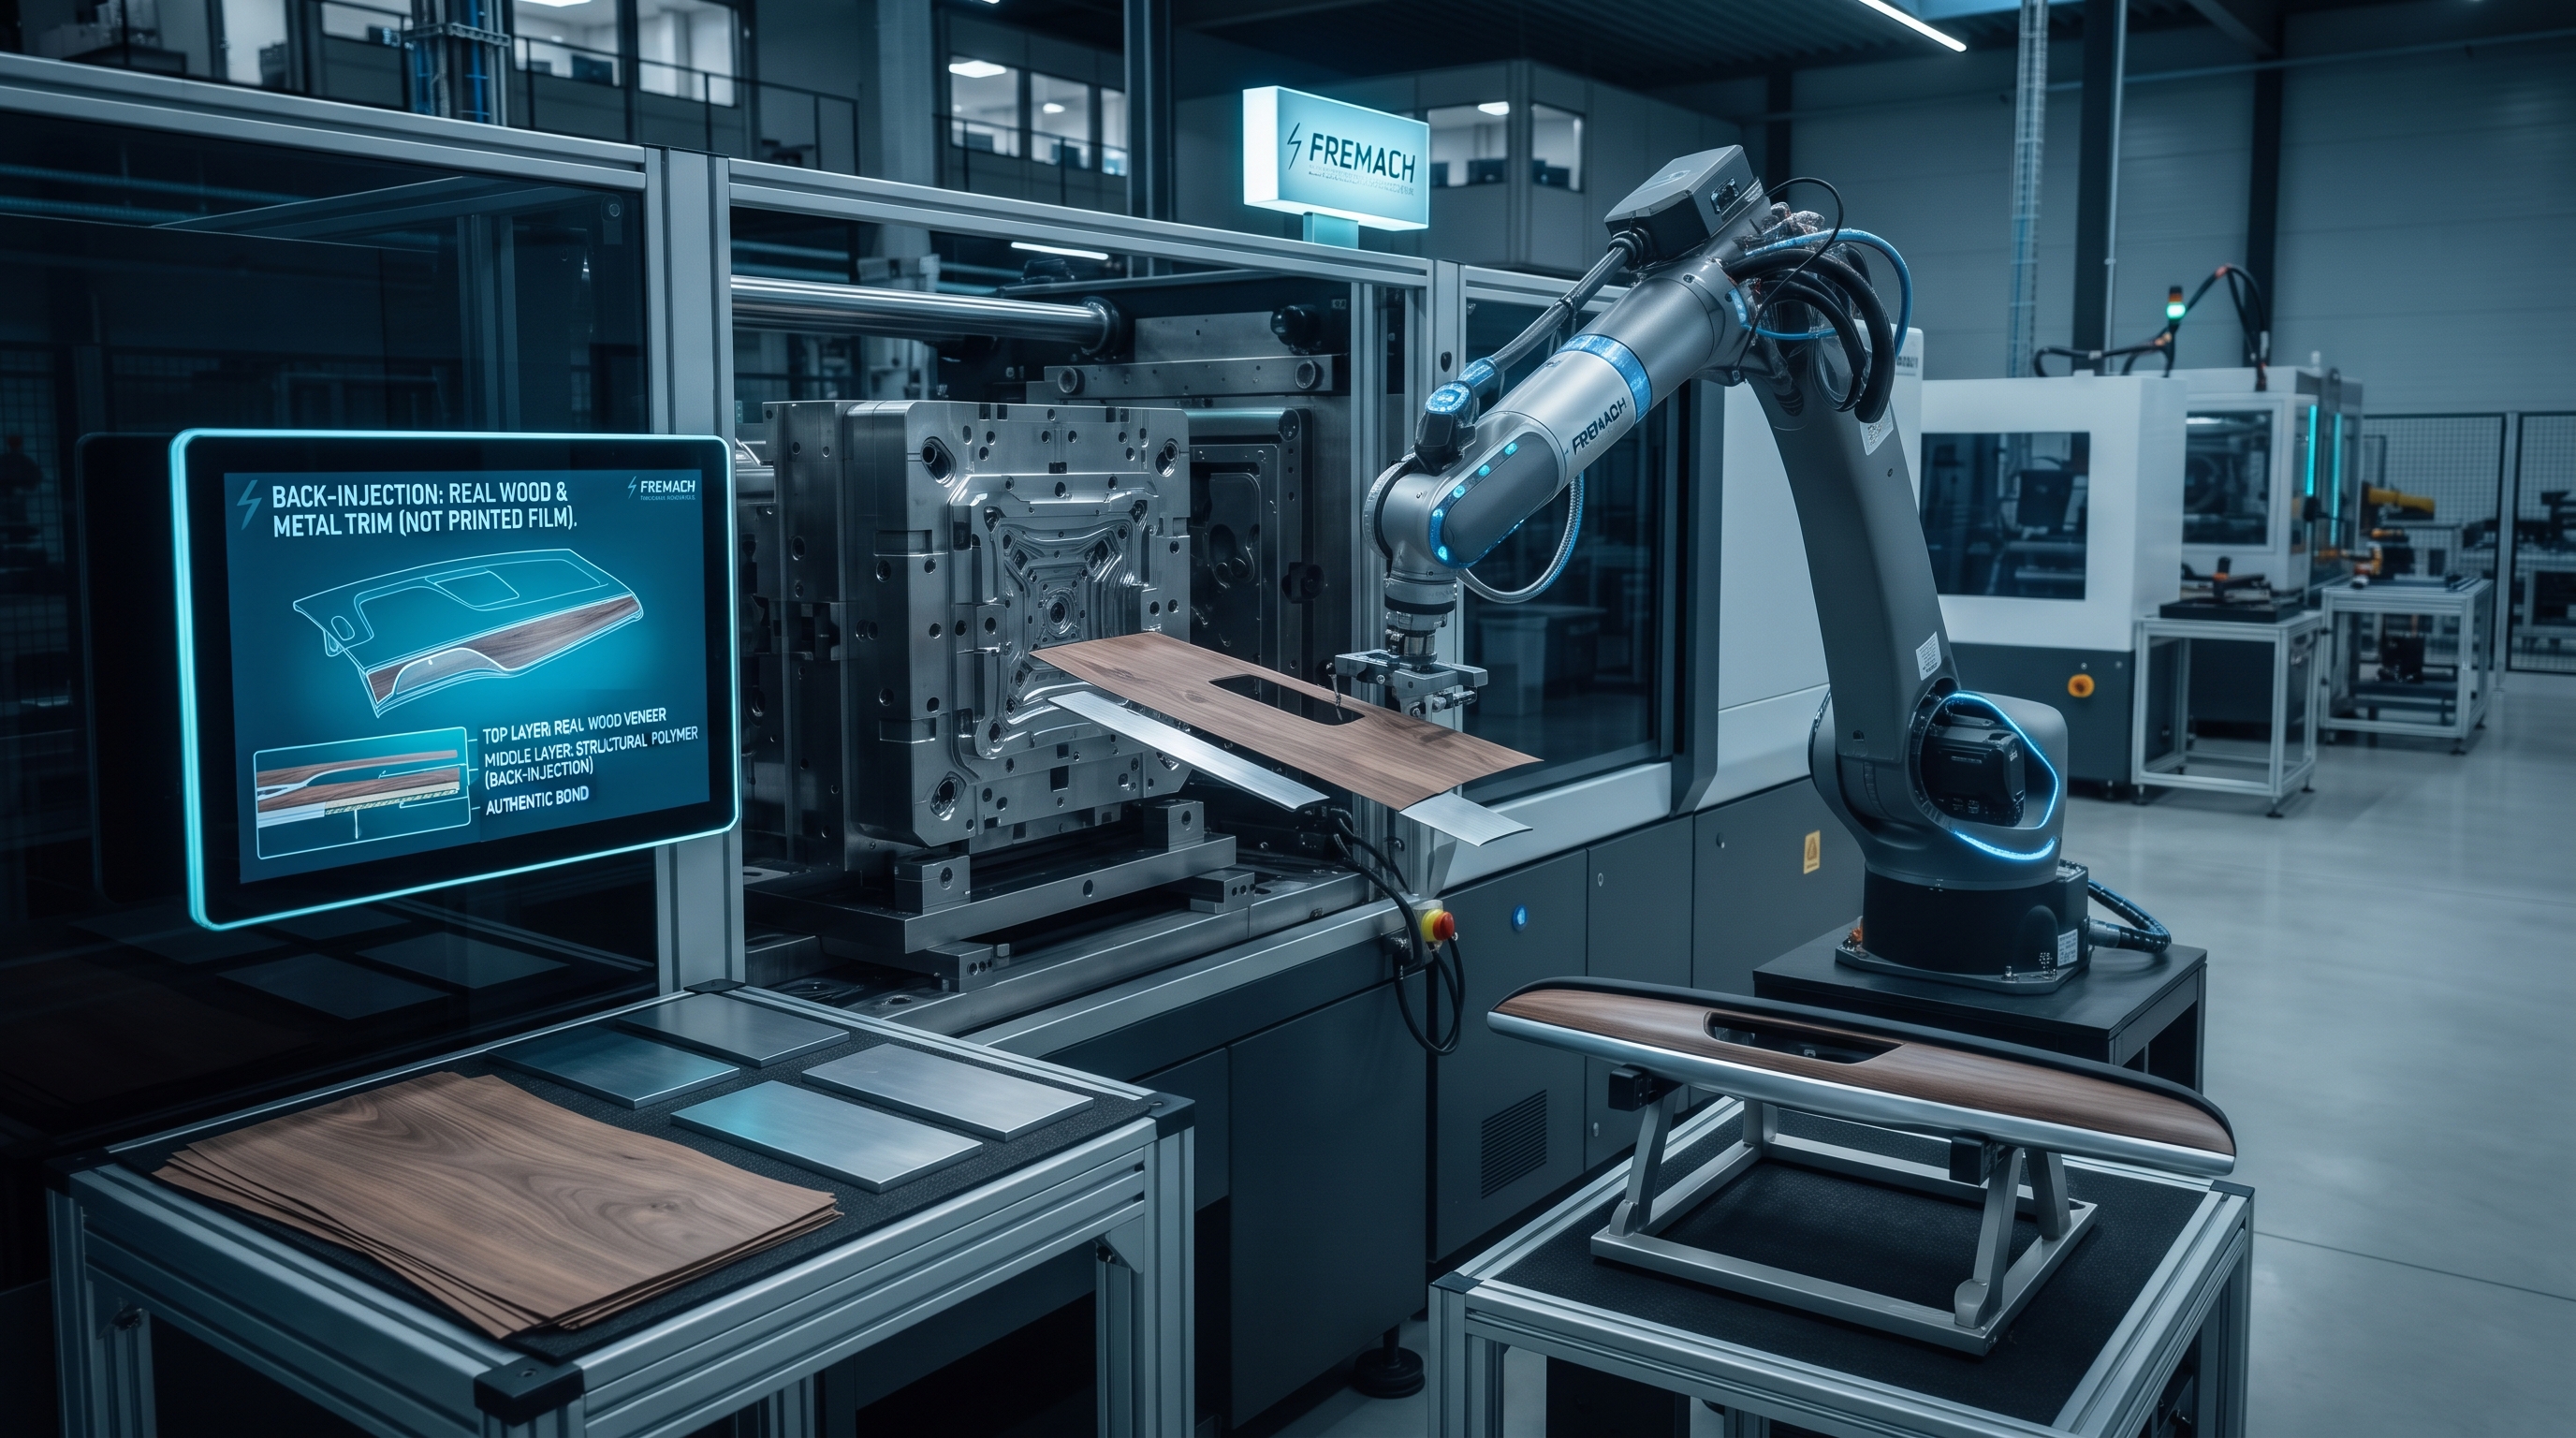
Zpětné vstřikování: skutečné dřevo a kovový dekor, nikoli tištěná fólie
Prémiové interiéry jsou dnes posuzovány se stejnou přísností jako lak karoserie.
Co skutečně vyžaduje zpětné vstřikování pravé dýhy
Pravé dřevo není přímou náhradou za fólii. Dýha je konstrukční, hygroskopický materiál a v nástroji se tak také chová. Výzkum na University of Warwick ve spolupráci s WRAP (Makenji, Goodship, Buckley a Evered, Progress in Rubber, Plastics and Recycling Technology, sv. 22, č. 4) zkoumal zpětné vstřikování pravých dýh na PP a ABS, přičemž hodnotil integritu adheze při náročném vařivém testu spolu se smrštěním dílce a rozhraním dýha-polymer analyzovaným pomocí SEM. Vzorky vykazovaly dobrou adhezi, ale disciplína spočívá v řízení smrštění a rozhraní, nikoli v ověřování samotného konceptu.
Náročnější technická otázka se týká způsobu tváření dýhy. Dekorativní dýhy nevykazují předvídatelnou ortotropii jako tištěná fólie. Tahové zkoušky publikované v BioResources na dýze z vlašského ořechu a vícevrstvé technické dýze ALPI-fineline, provedené pomocí plošné 3D digitální obrazové korelace, prokázaly, že dýha z vlašského ořechu postrádá globální směrovou závislost (blíže izotropní než ortotropní), zatímco technická dýha vykazovala výraznou citlivost na vlhkost a teplotu. Důsledek je zřejmý: vlhkostní roztažnost, rozptyl tuhosti a tloušťka vrstev dominují v chybovém rozpočtu, takže tváření a deformace musejí být předpovídány pomocí klasické teorie laminátů a vícevrstvých skořepinových MKP modelů, nikoli odhadovány z datového listu.
Řezání je stejně specifická záležitost. Studie v časopise Forests věnovaná smykovému řezání dýhy prokázala, že šikmé (zkosené) řezy snižují řeznou sílu přibližně o 85 % oproti přímým řezům, avšak za cenu většího poškození vláken; síla dosahuje maxima při řezu napříč vlákny (90°) a nad rychlostí přibližně 300 mm/min již nenastává žádné další zlepšení. Druh dřeva má vliv: buk byl řezán s nejnižší a nejrovnoměrnější silou, javor s největší variabilitou. Hodnota těchto dat spočívá v tom, že tváření a smykové řezání lze integrovat přímo do vstřikovacího nástroje, čímž se dosahuje zkrácení taktu. Řízení křehkosti je pak otázkou skladby materiálového zásobníku: korejský patent KR101791941B1 podkládá dýhu netkanou vlhkostní bariérou, vrstvou zlepšující tváření, která odolává tepelnému krčení a praskání, a termoplastickým lepidlem naladěným na vstřikovanou pryskyřici, takže přírodní materiál přežije termoformování a tlak čela taveniny, aniž by se na povrchu třídy A projevily jakékoli vady.
Skutečný kov: studený dotek, který nelze vytisknout
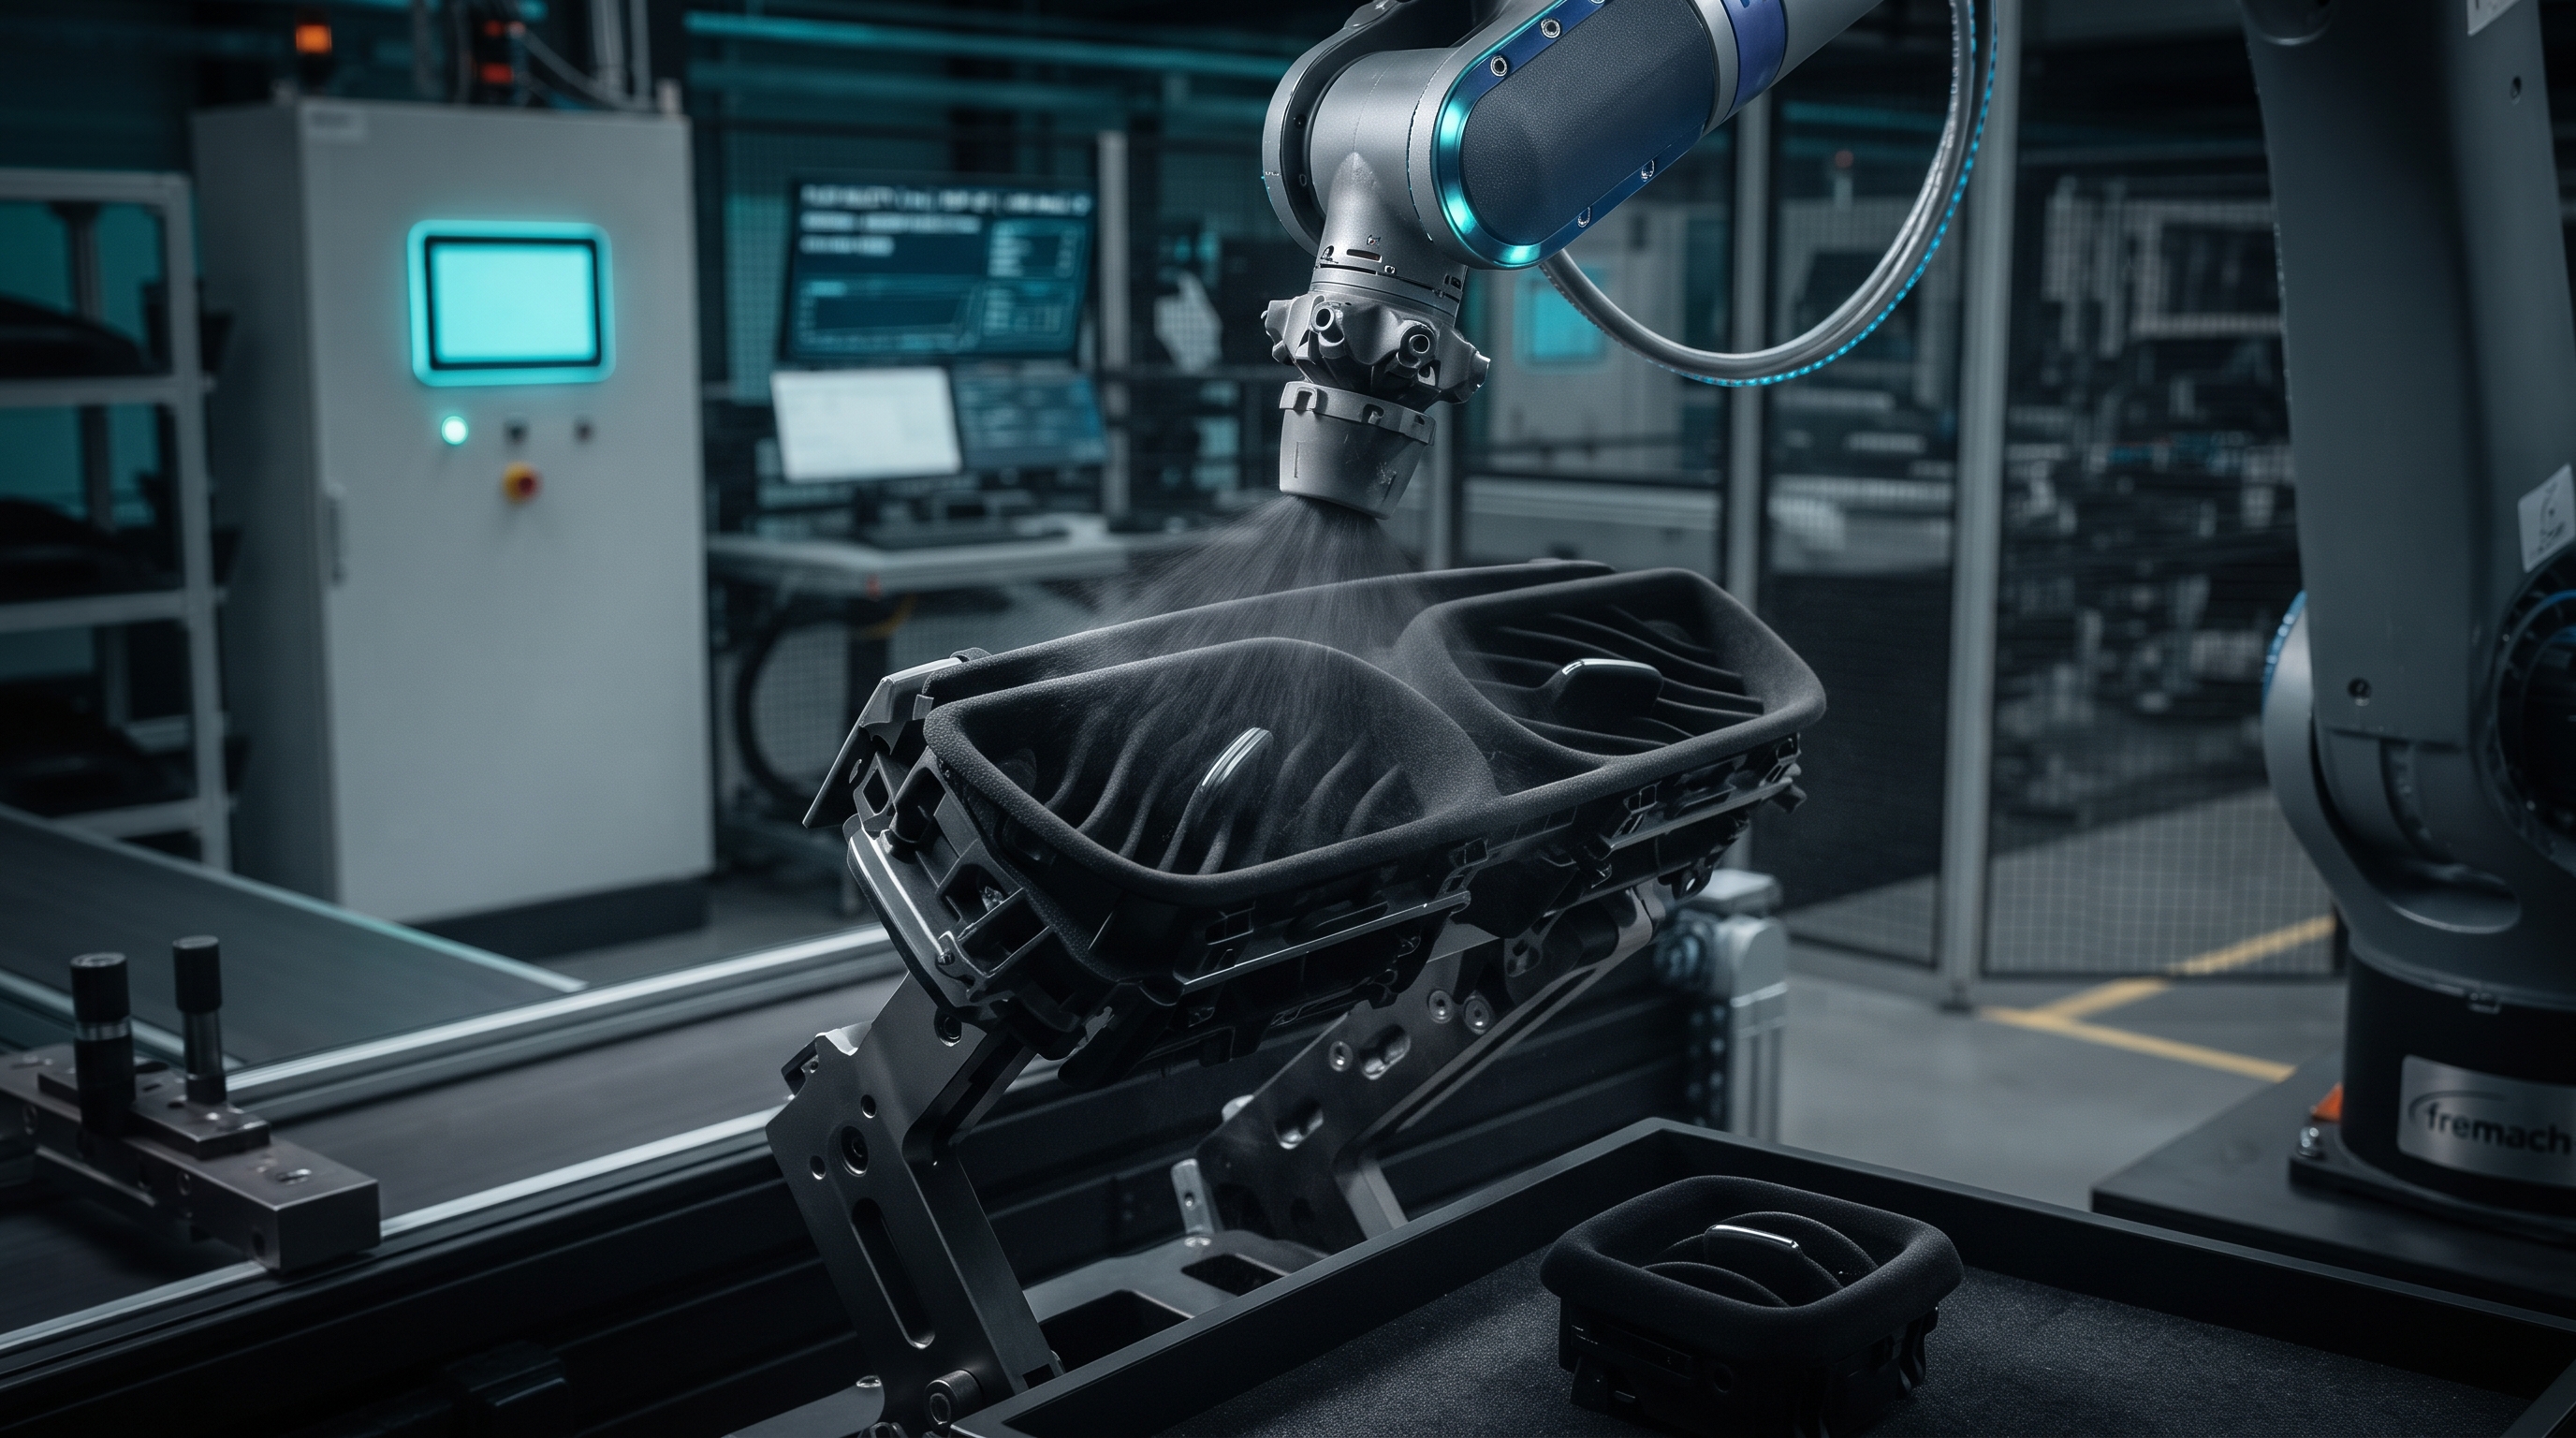
Kov je druhý autentický povrch a představuje odlišný technický problém. Při zpětném vstřikování kovové fólie je skutečná kovová fólie o tloušťce až přibližně 0,3 mm držena v dutině jako jakýkoli jiný vložkovaný díl a veškerá struktura obrobená do stěny dutiny (loga, dekorativní texturování) se věrně přenáší do finálního povrchu. Zatímco je nástroj po vstřikování stále uzavřen, integrovaný prostřihovač oddělí přebytečnou fólii tak, aby se střižná hrana obtočila kolem dílu a zanechala hladký okraj bez přesahu. Výsledkem je skutečná kovová pokožka: silnější a odolnější než galvanicky nanesená vrstva, trvale přilnutá k substrátu a nesoucí chladný kovový dotek, který signalizuje kvalitu ještě dříve, než někdo přečte název značky. Protože by deformace znehodnotila kovový povrch třídy A, jsou tyto díly vstřikovány z vyztužených nebo plněných termoplastů zajišťujících rozměrovou stabilitu.
Kde se povrchová vrstva stává funkcí
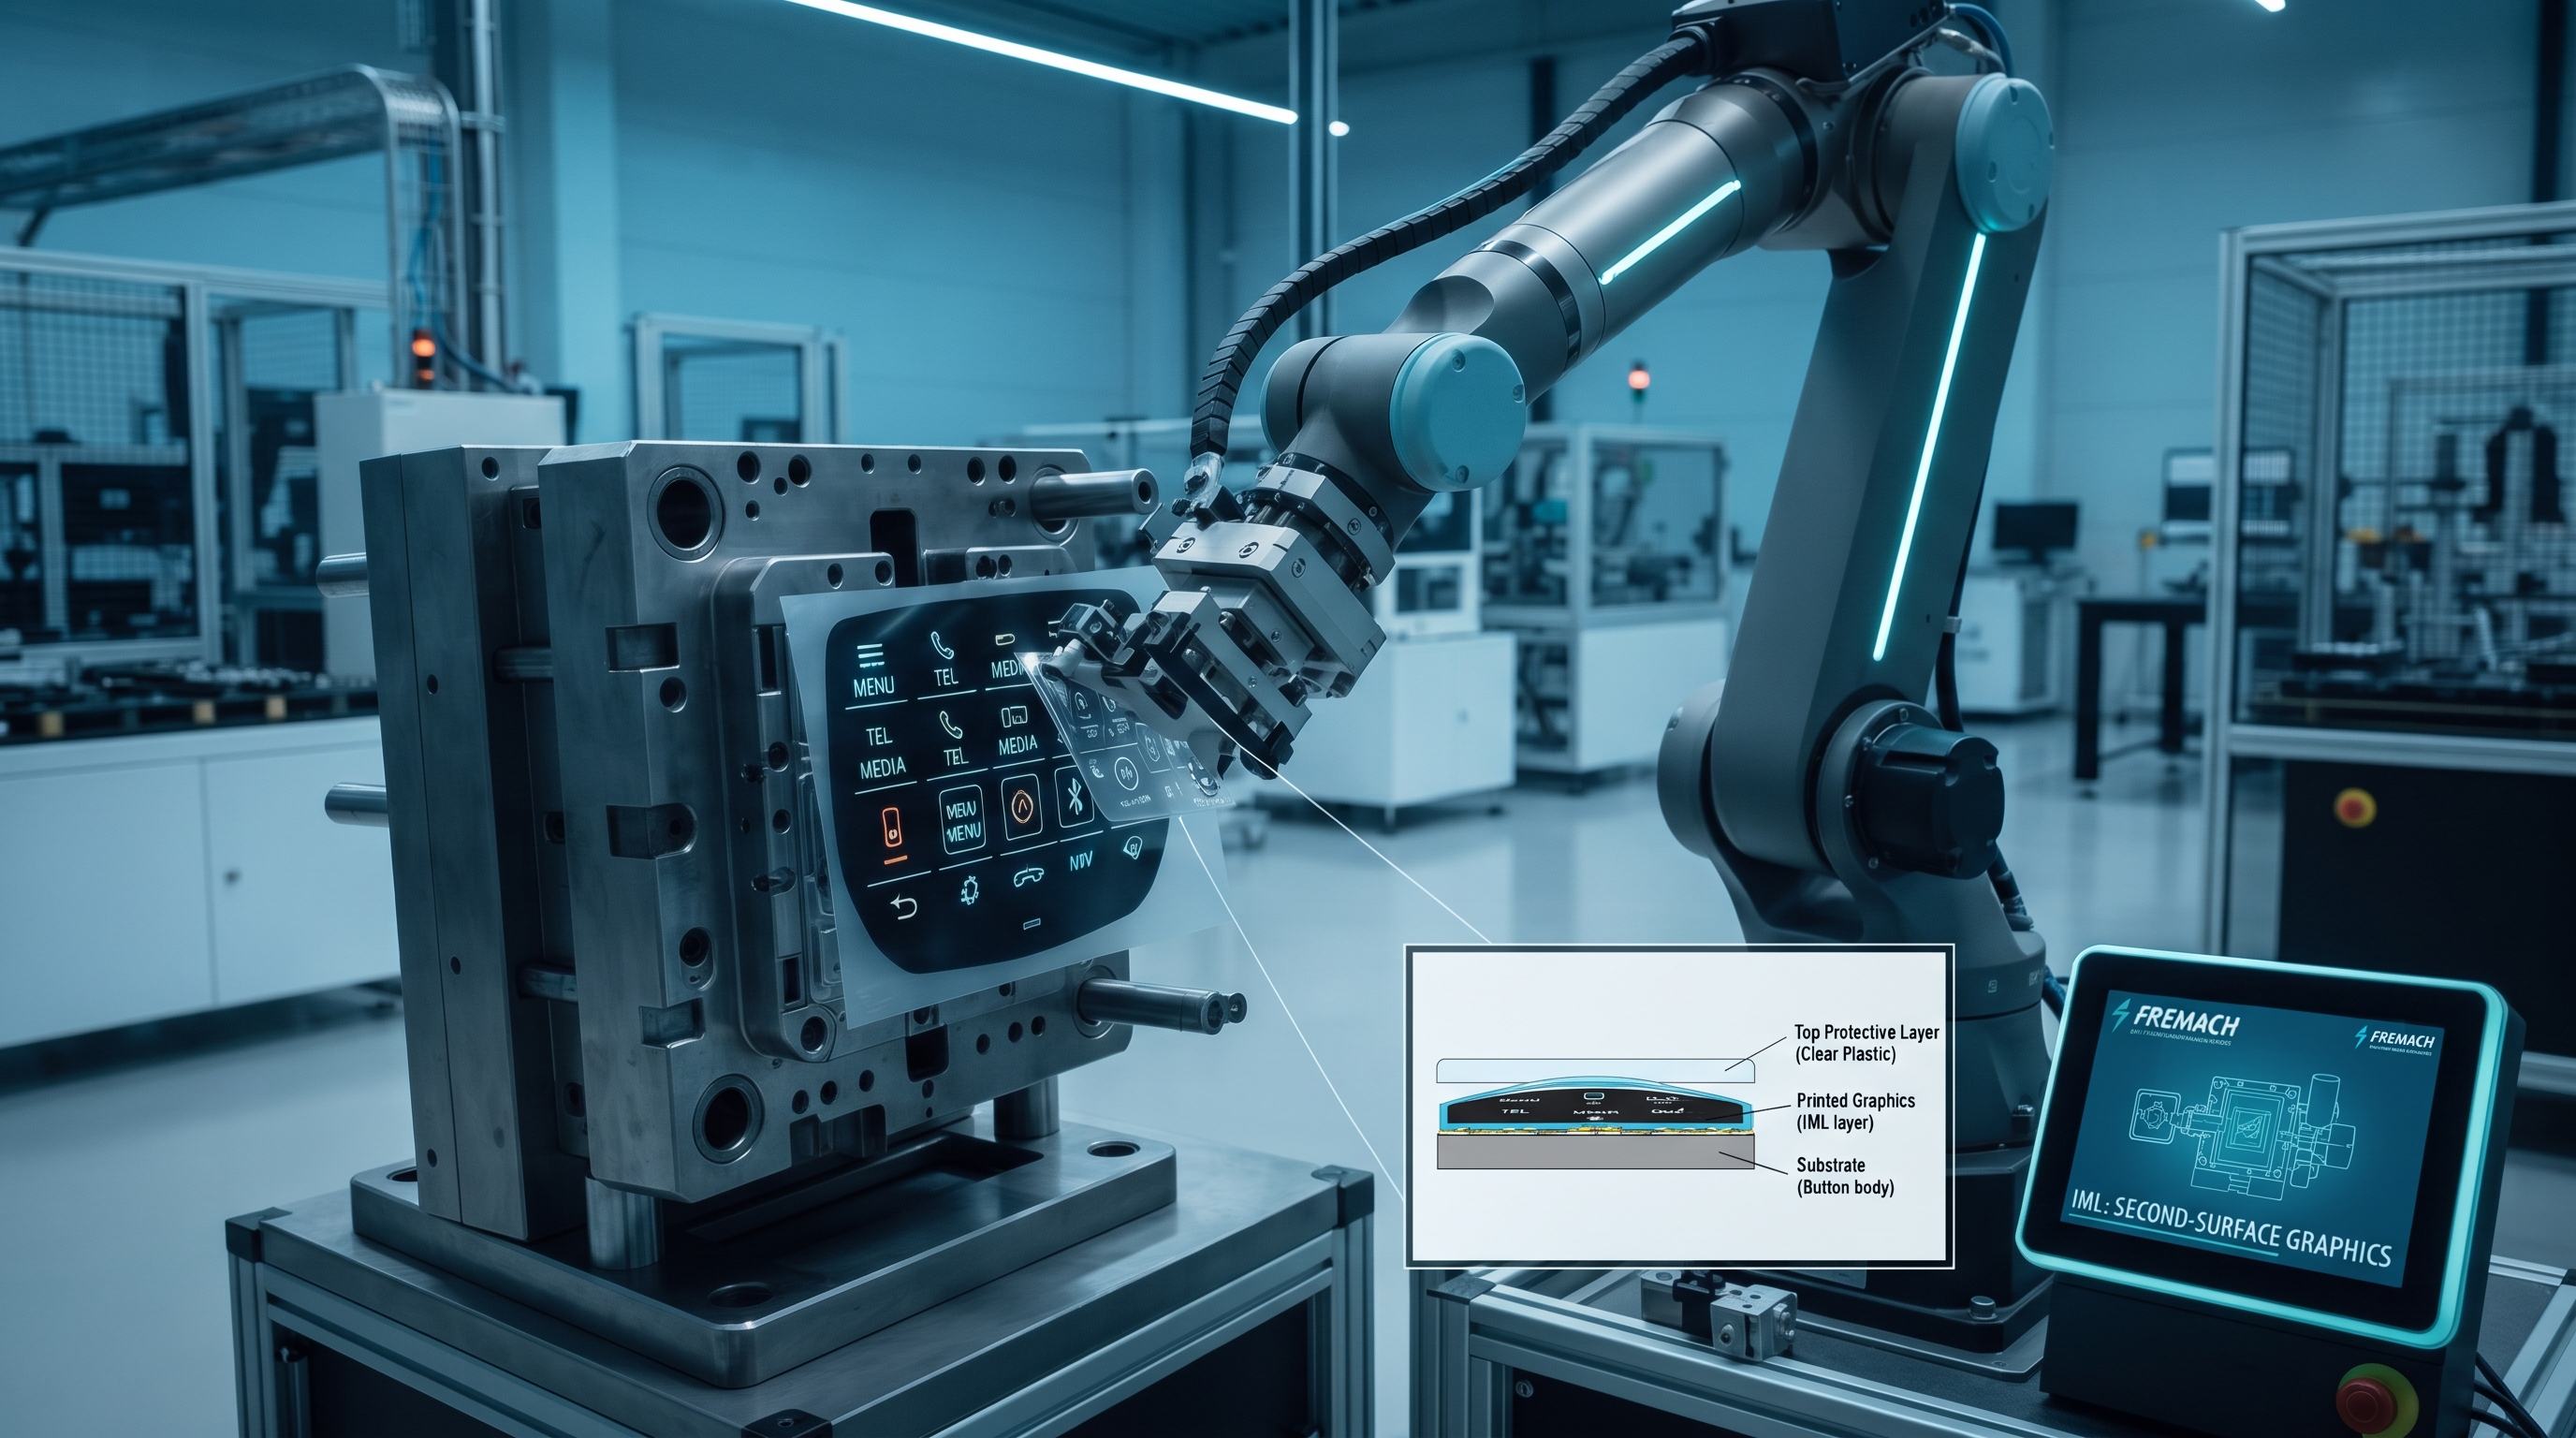
Od autentických povrchů se nyní očekává víc než jen správný vzhled. Výzkum publikovaný SAE (15-19-01-0001) věnovaný prostupu světla dřevěnou dýhou porovnal úpravu dýhy pro zvýšení propustnosti, která se ukázala jako konstrukčně nestabilní, s laserem gravírovanými mikroperforovanými průhledy, přičemž optimálním řešením pro řízený efekt den/noc byl zjištěn průměr perforace a rozestup 0,25 mm. Stejná logika platí pro perforovaný kov. Zde přestává být dekorace vložky pouhou povrchovou úpravou a stává se elektromechanickým celkem: průsvitná dýha nebo mikroperforovaná kovová fólie umístěná nad světlovodem a DPS vytváří povrch, který za normálního osvětlení vypadá jako prosté dřevo nebo prostý kov, ale po rozsvícení zobrazuje přepínače, ikony nebo ambientní světlo. Stejným směrem se ubírá i udržitelnost. Volvo EX30 použilo A-povrchy z přírodních vláken na bázi lnu pro palubní desku a výplně dveří metodou zpětného vstřikování, na jednomateriálovém základu PP, který je výrazně jednodušší pro recyklaci než sestava PC/ABS a eliminuje samostatné kroky povrchové úpravy.
Dekorace vložek je místem, kde se naše vstřikování plastů, povrchová dekorace a integrace elektroniky setkávají v jednom procesu: vícekomponentní vstřikování (2K/3K) pro vybudování funkčního substrátu a nosné geometrie za čelní plochou, odbornost v dekoraci pro uložení a tváření pravé dýhy nebo kovové fólie bez kompromisů na povrchu třídy A a integrace DPS pro osvětlení nebo dotykovou citlivost pod průsvitnou nebo perforovanou pokožkou. Pokud váš tým vyvíjí prémiový nebo chytrý interiérový díl a chce přejít od tištěného dekoru ke skutečnému materiálu, předložte díl nebo výkres našim technologům a společně s vámi propracujeme substrát, čelní plochu i integraci.
Kontaktujte náš tým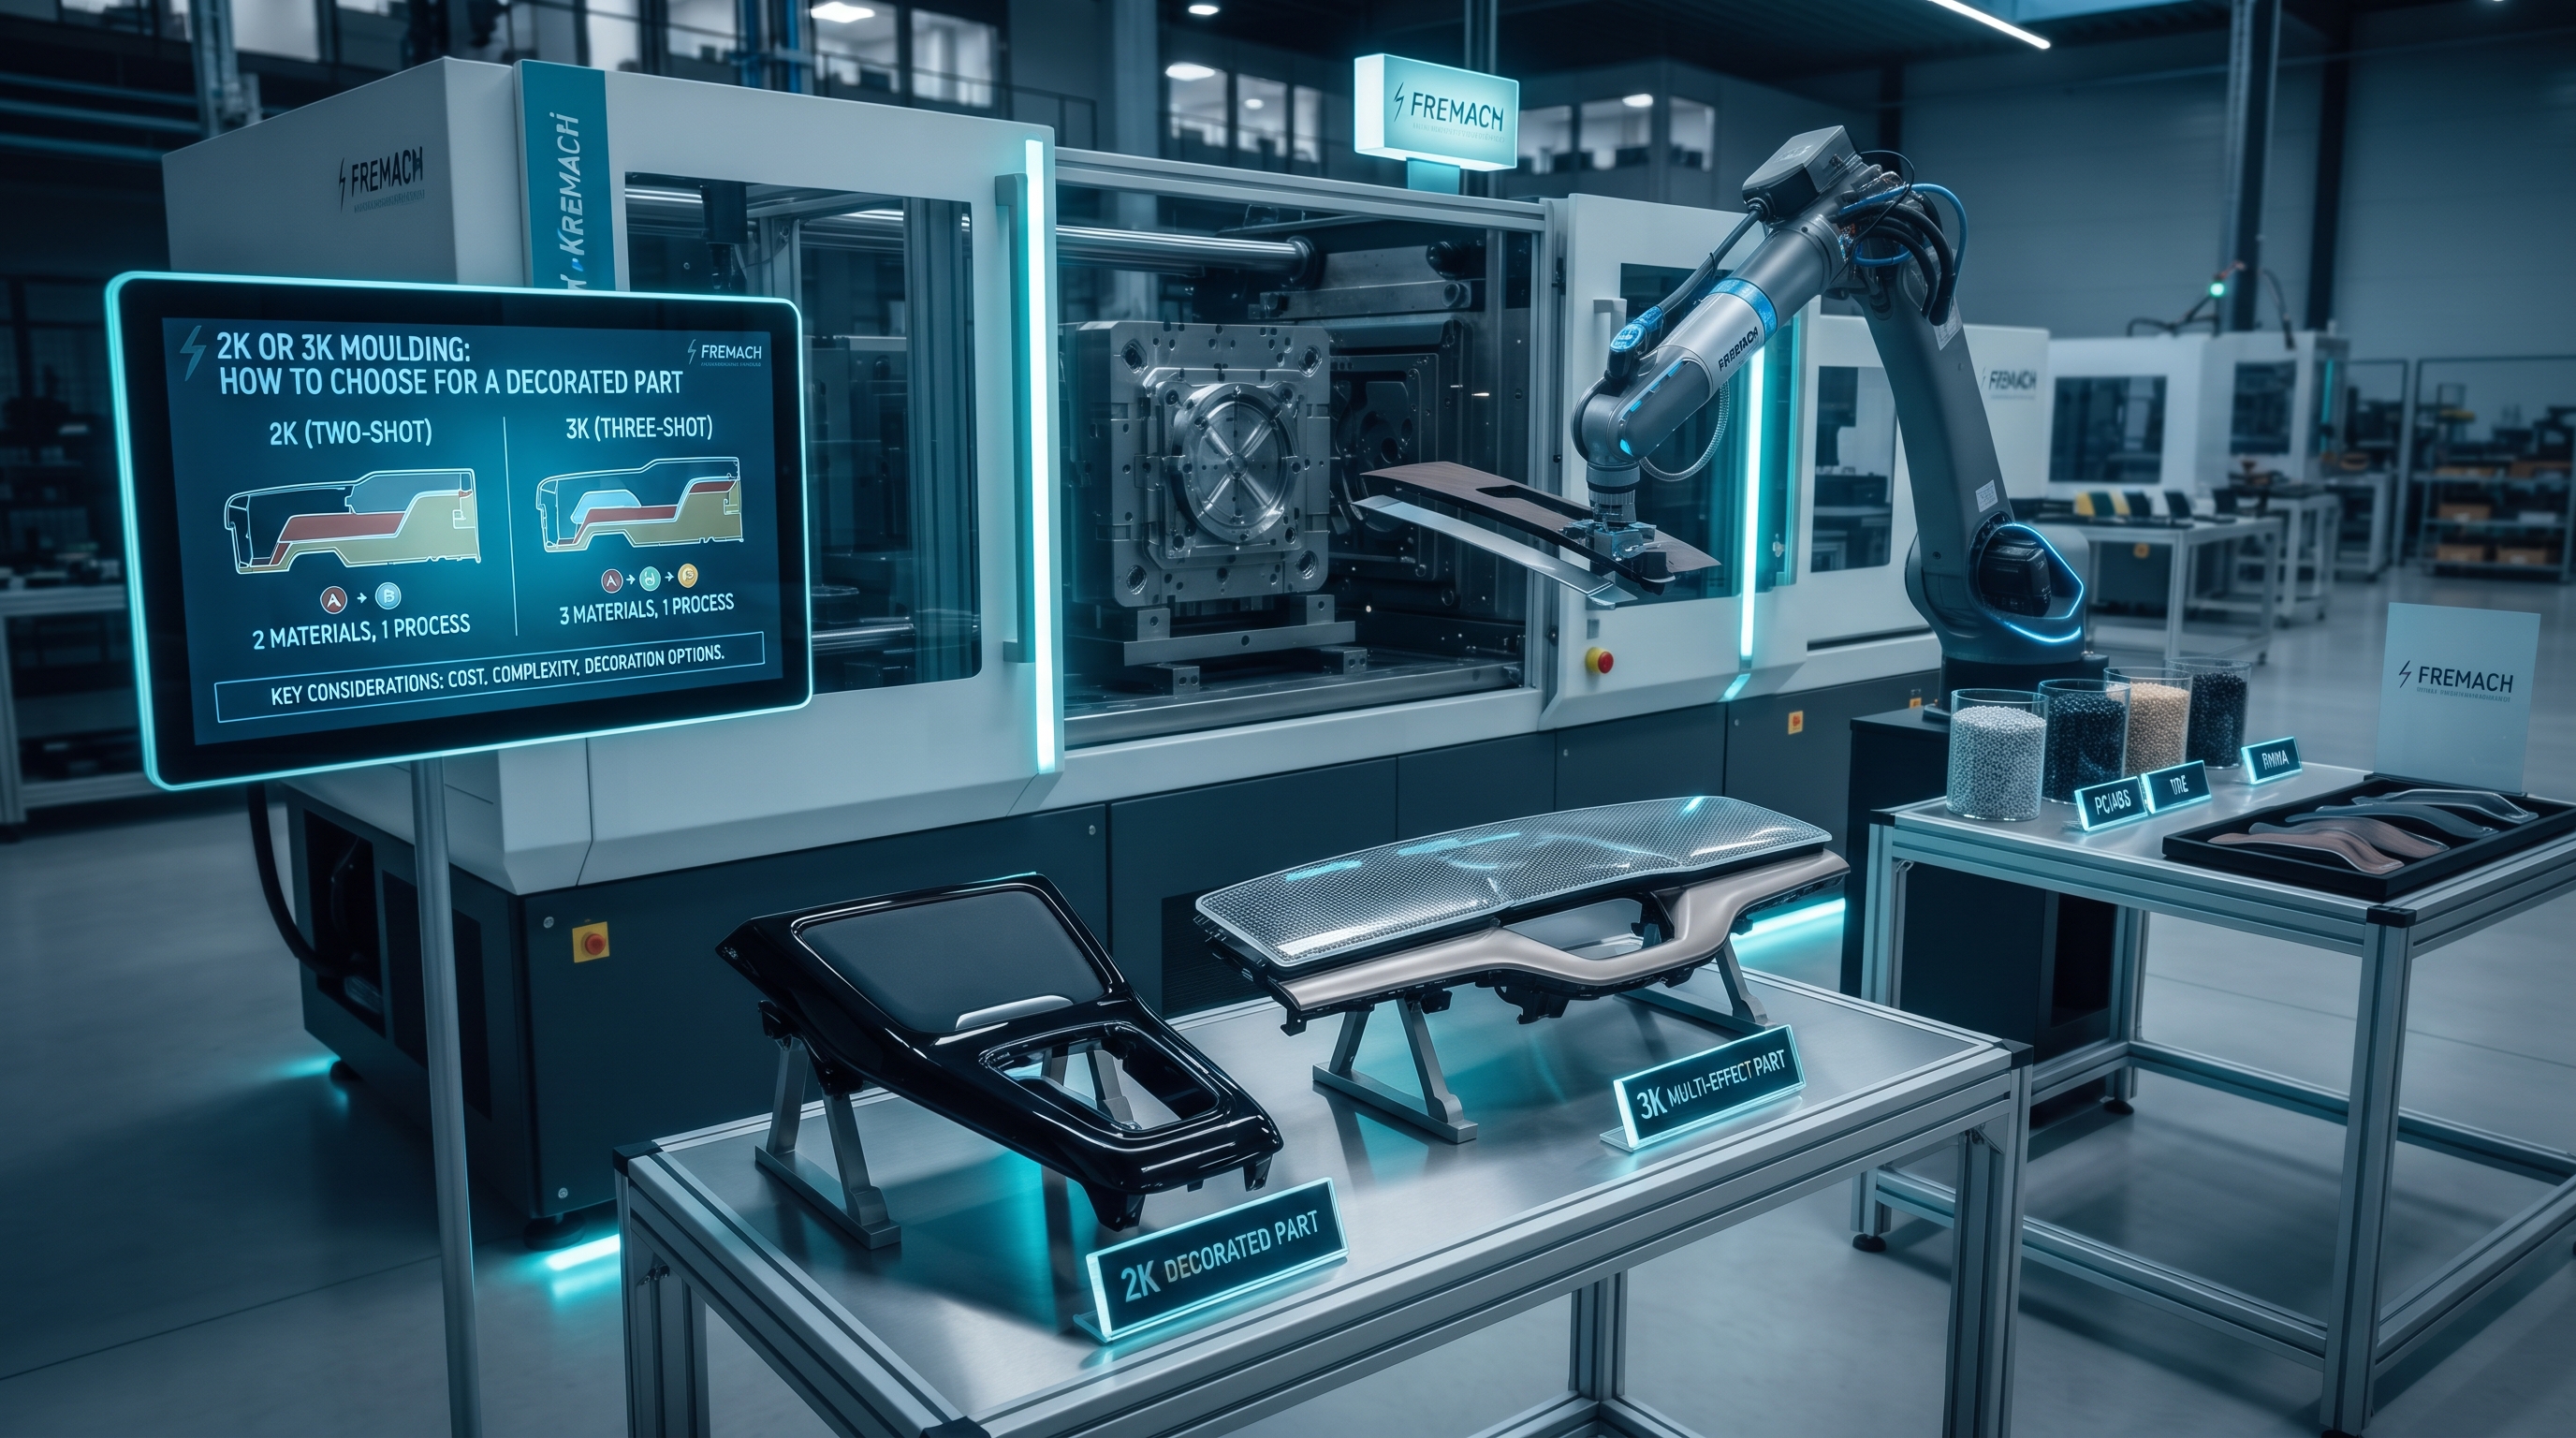
Zůstaňte v obraze.
Přihlaste se k odběru našeho newsletteru s novými články, příběhy projektů a technickými poznatky. Žádný spam, odhlášení je možné kdykoli.
Chcete probrat projekt?
Přineste nám výkres, cílový objem nebo jen výzvu. Naši inženýři posoudí každé zadání a odpoví do dvou pracovních dnů.