2K nebo 3K vstřikování: jak vybrat správnou metodu pro dekorovaný díl
Pokud musí díl kombinovat tuhý nosný rám, povrch měkký na dotek, průsvitné okénko a někdy i integrovanou funkci, první rozhodnutí se netýká volby polymeru. Jde o počet vstřikovacích fází.
Klíčovou otázkou je počet funkcí na jeden cyklus
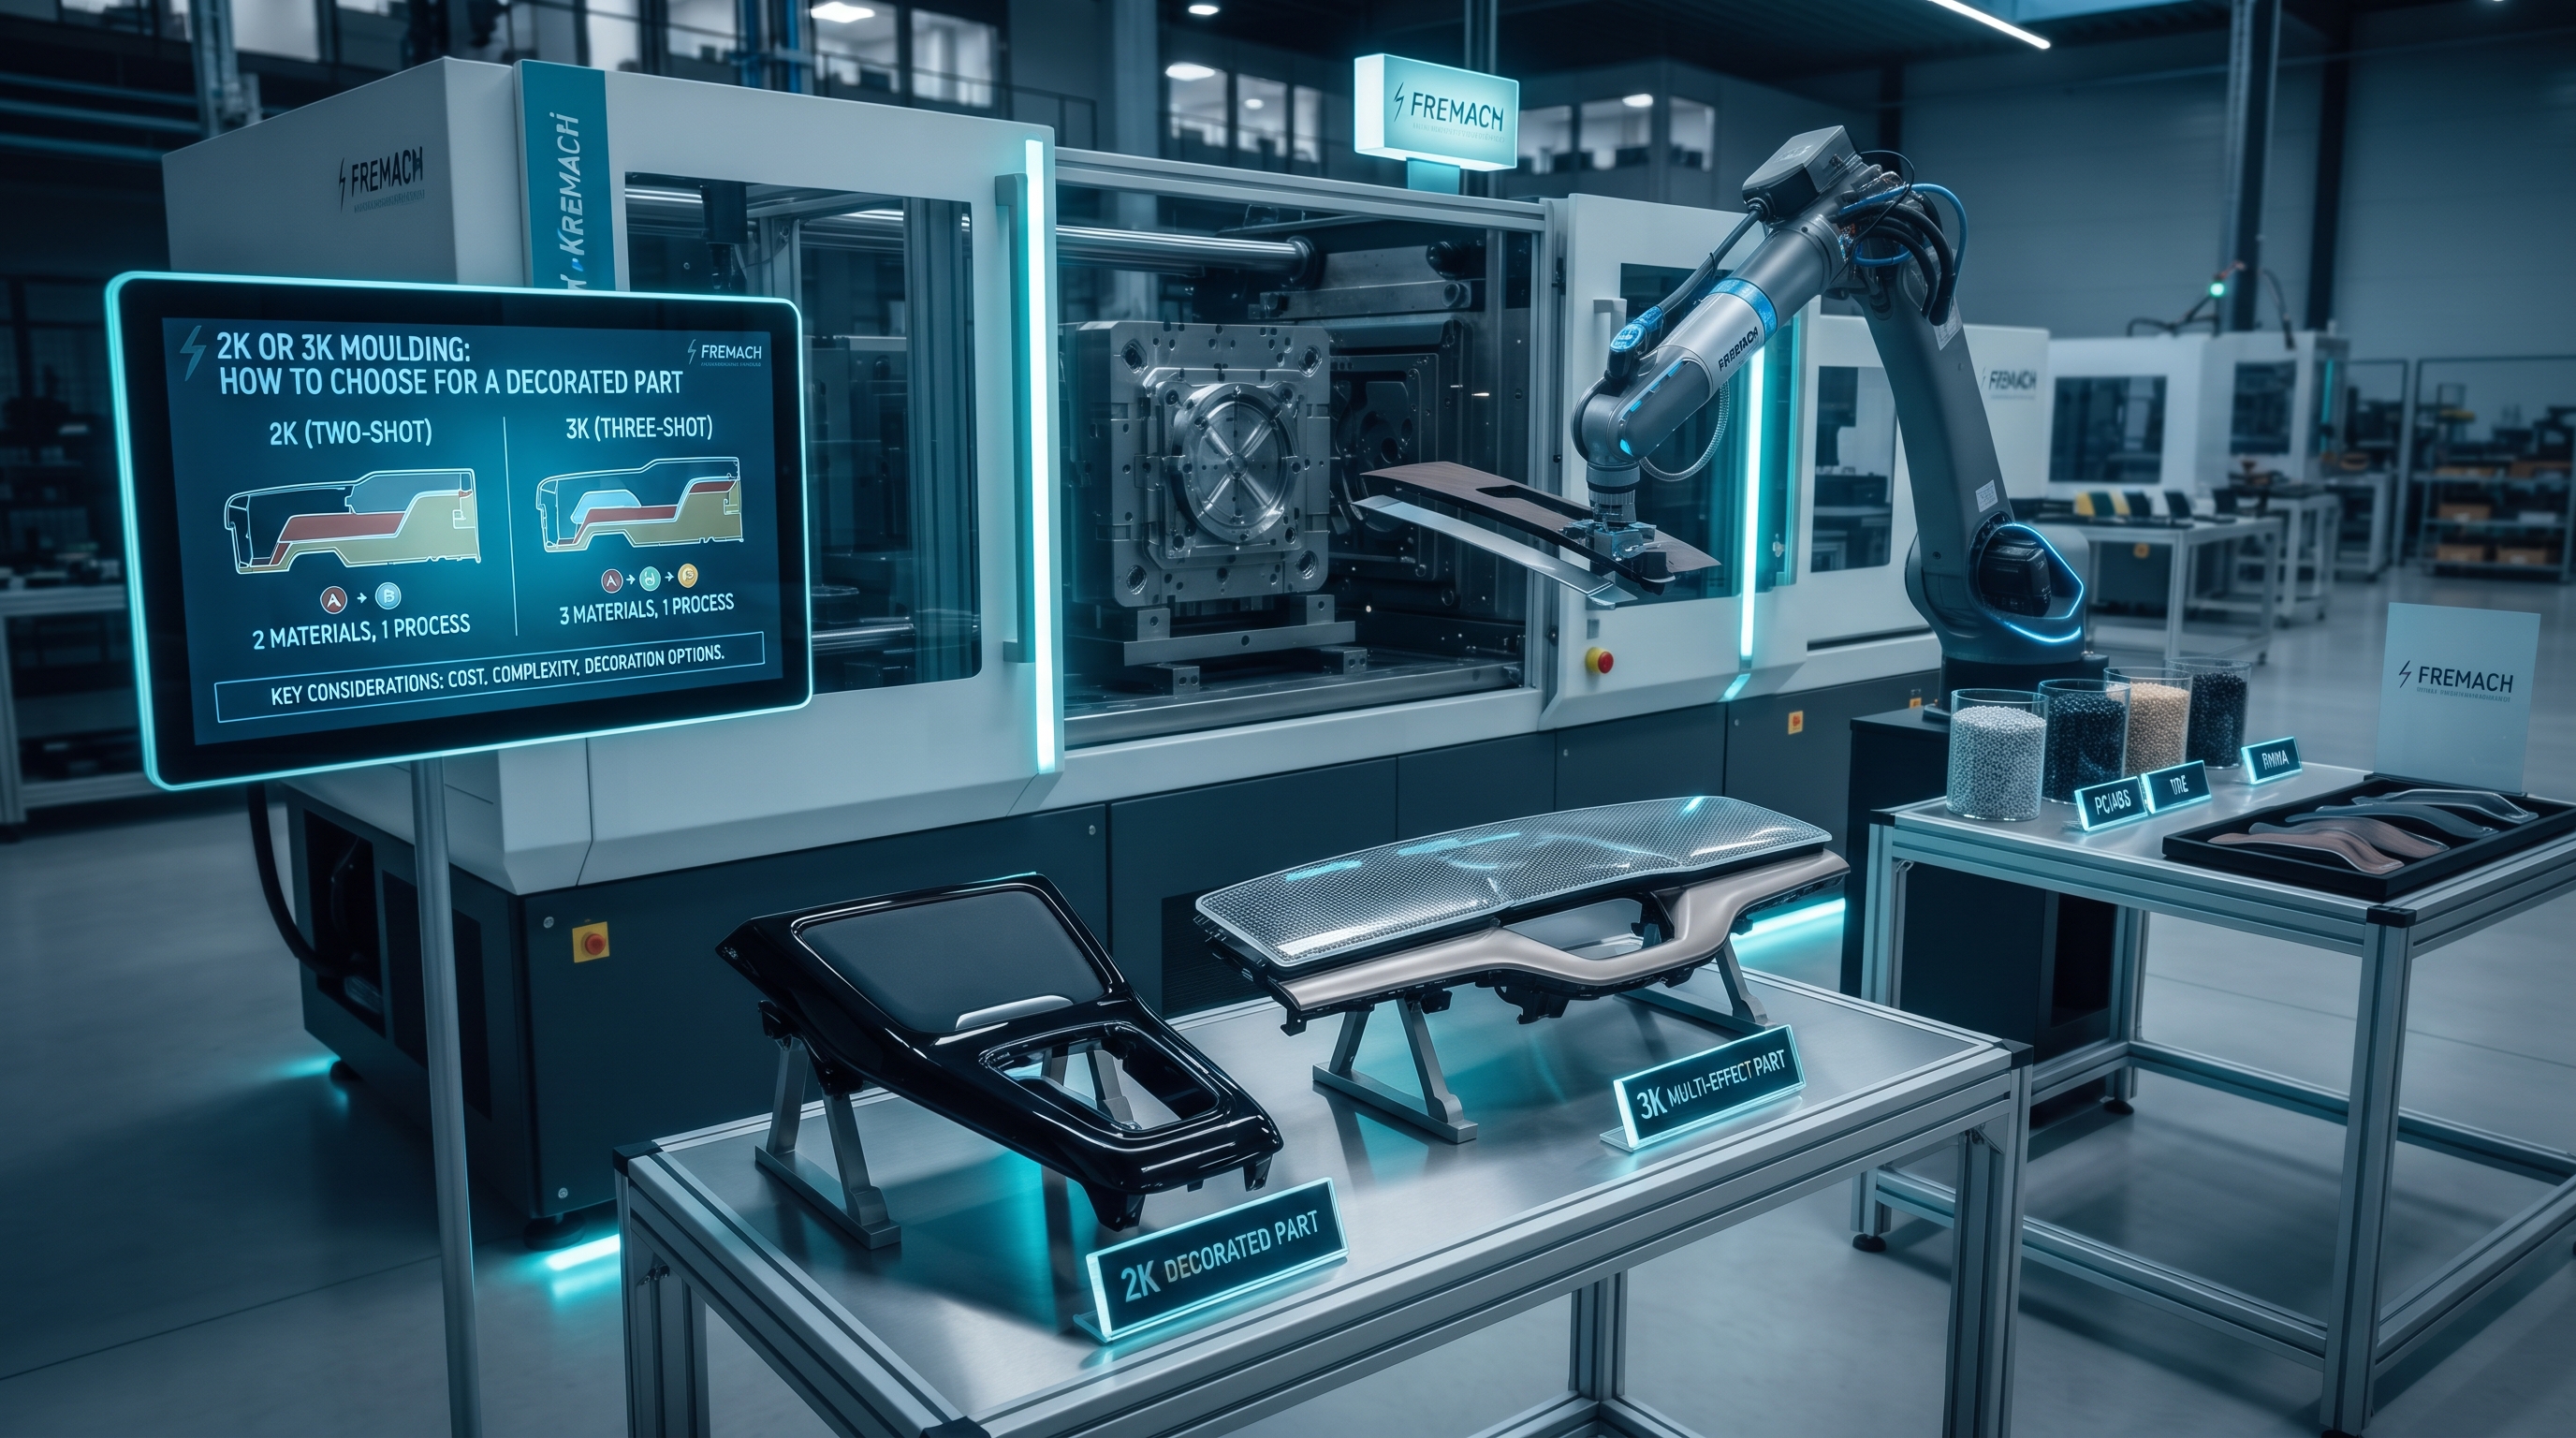
Vícekomponentní vstřikování (sekvenční vstříknutí dvou nebo tří polymerů v jednom nástroji) slouží k tomu, aby se montážní operace sloučily do jediného vstřikovacího cyklu. Přínosem není novost technologie, ale molekulární vazba mezi vrstvami, eliminace kumulativního nárůstu tolerancí vznikajícího při spojování samostatných dílů a přidání barvy nebo textury bez potřeby sekundárních operací.
2K znamená dva materiály: zpravidla tuhý substrát s vrstvou měkkou na dotek nebo těsnicí vrstvou, případně neprůhledný rám s průsvitnou čočkou. Nástroj pracuje ve čtyřech fázích v rámci jednoho cyklu: vstříknutí substrátu, chlazení, indexování a vstříknutí druhého materiálu přes substrát, poté chlazení a vyhození. Náklady na dvousložkový nástroj střední složitosti se pohybují v řádu desítek tisíc eur a protože mezi jednotlivými fázemi nedochází k ručnímu přemísťování, náklady na jeden díl zůstávají nízké a proces se čistě škáluje do vysokých objemů.
3K (z německého drei Komponenten, tři komponenty) přidává třetí vstřik. Uplatní se pouze tehdy, když díl skutečně potřebuje tři odlišné materiály: tři úrovně tvrdosti, nebo nosný rám spolu s průhlednou optickou vrstvou a barevnou funkční zónou.
Co třetí vstřik skutečně stojí
Třetí vstřik není zadarmo. Nástroje pro 3K vyžadují otočné jádra, přesnost ustavení dutiny vůči jádru často pod 5 mikronů a pečlivé řízení tepla, protože tři polymery mohou mít velmi odlišné teploty taveniny. U optických vrstev musí drsnost povrchu dosáhnout Ra 0,2 µm nebo méně. Počáteční náklady na nástroj tomu odpovídají. Pravidlo, které uplatňujeme, je jednoduché: neplaťte za třetí vstřik, pokud třetí materiál nepřináší funkci, které nelze dosáhnout dekorací nebo kombinací dvou materiálů. Je-li oním třetím prvkem ve skutečnosti jen barva nebo grafika, in-mould dekorace nebo tisk ji obvykle zajistí při nižších nákladech na nástroj.
Kompatibilita materiálů rozhoduje ještě před obráběním nástroje
Práve zde většina projektů tiše ztroskotá. V celém odvětví přibližně 70 % selhání vazby u dvousložkových dílů pramení z výběru materiálů a pouze 30 % z technologického procesu. Spolehlivá chemická vazba vyžaduje podobnou polaritu, kompatibilní chemické složení a překrývající se teploty taveniny: rozdíl teplot taveniny obou polymerů udržujeme pod přibližně 40 °C. Hlavní práci odvádí osvědčené kombinace (ABS se styrenickým TPE pro rukojeti, PC s TPE pro kryty, polyamid s polyamidovým TPE pro konektory, PP s olefinickým TPV pro těsnění). Jiné kombinace jsou problematické: acetal (POM) odmítá většinu TPE a polypropylen nelze navázat na konstrukční termoplasty jako ABS, PC nebo PA. Chyba v tomto rozhodnutí se projeví delaminací, deformací nebo vadnou linií spoje.
Geometrie je stejně důležitá jako chemie. Měkkou vrstvu navrhujeme s tloušťkou alespoň 1,6 mm, používáme ostré přechody s pozitivními uzávěry, zajišťujeme vydatné odvzdušnění a udržujeme substrát čistý a předehřátý, aby druhý vstřik správně přilnul a zakotvil. U každého pohyblivého rozhraní (pružné spony, kontaktní plochy) volíme raději polymery odolné opotřebení než měkký přestřik, který by se obrousil.
Kde dekorace a integrace mění odpověď
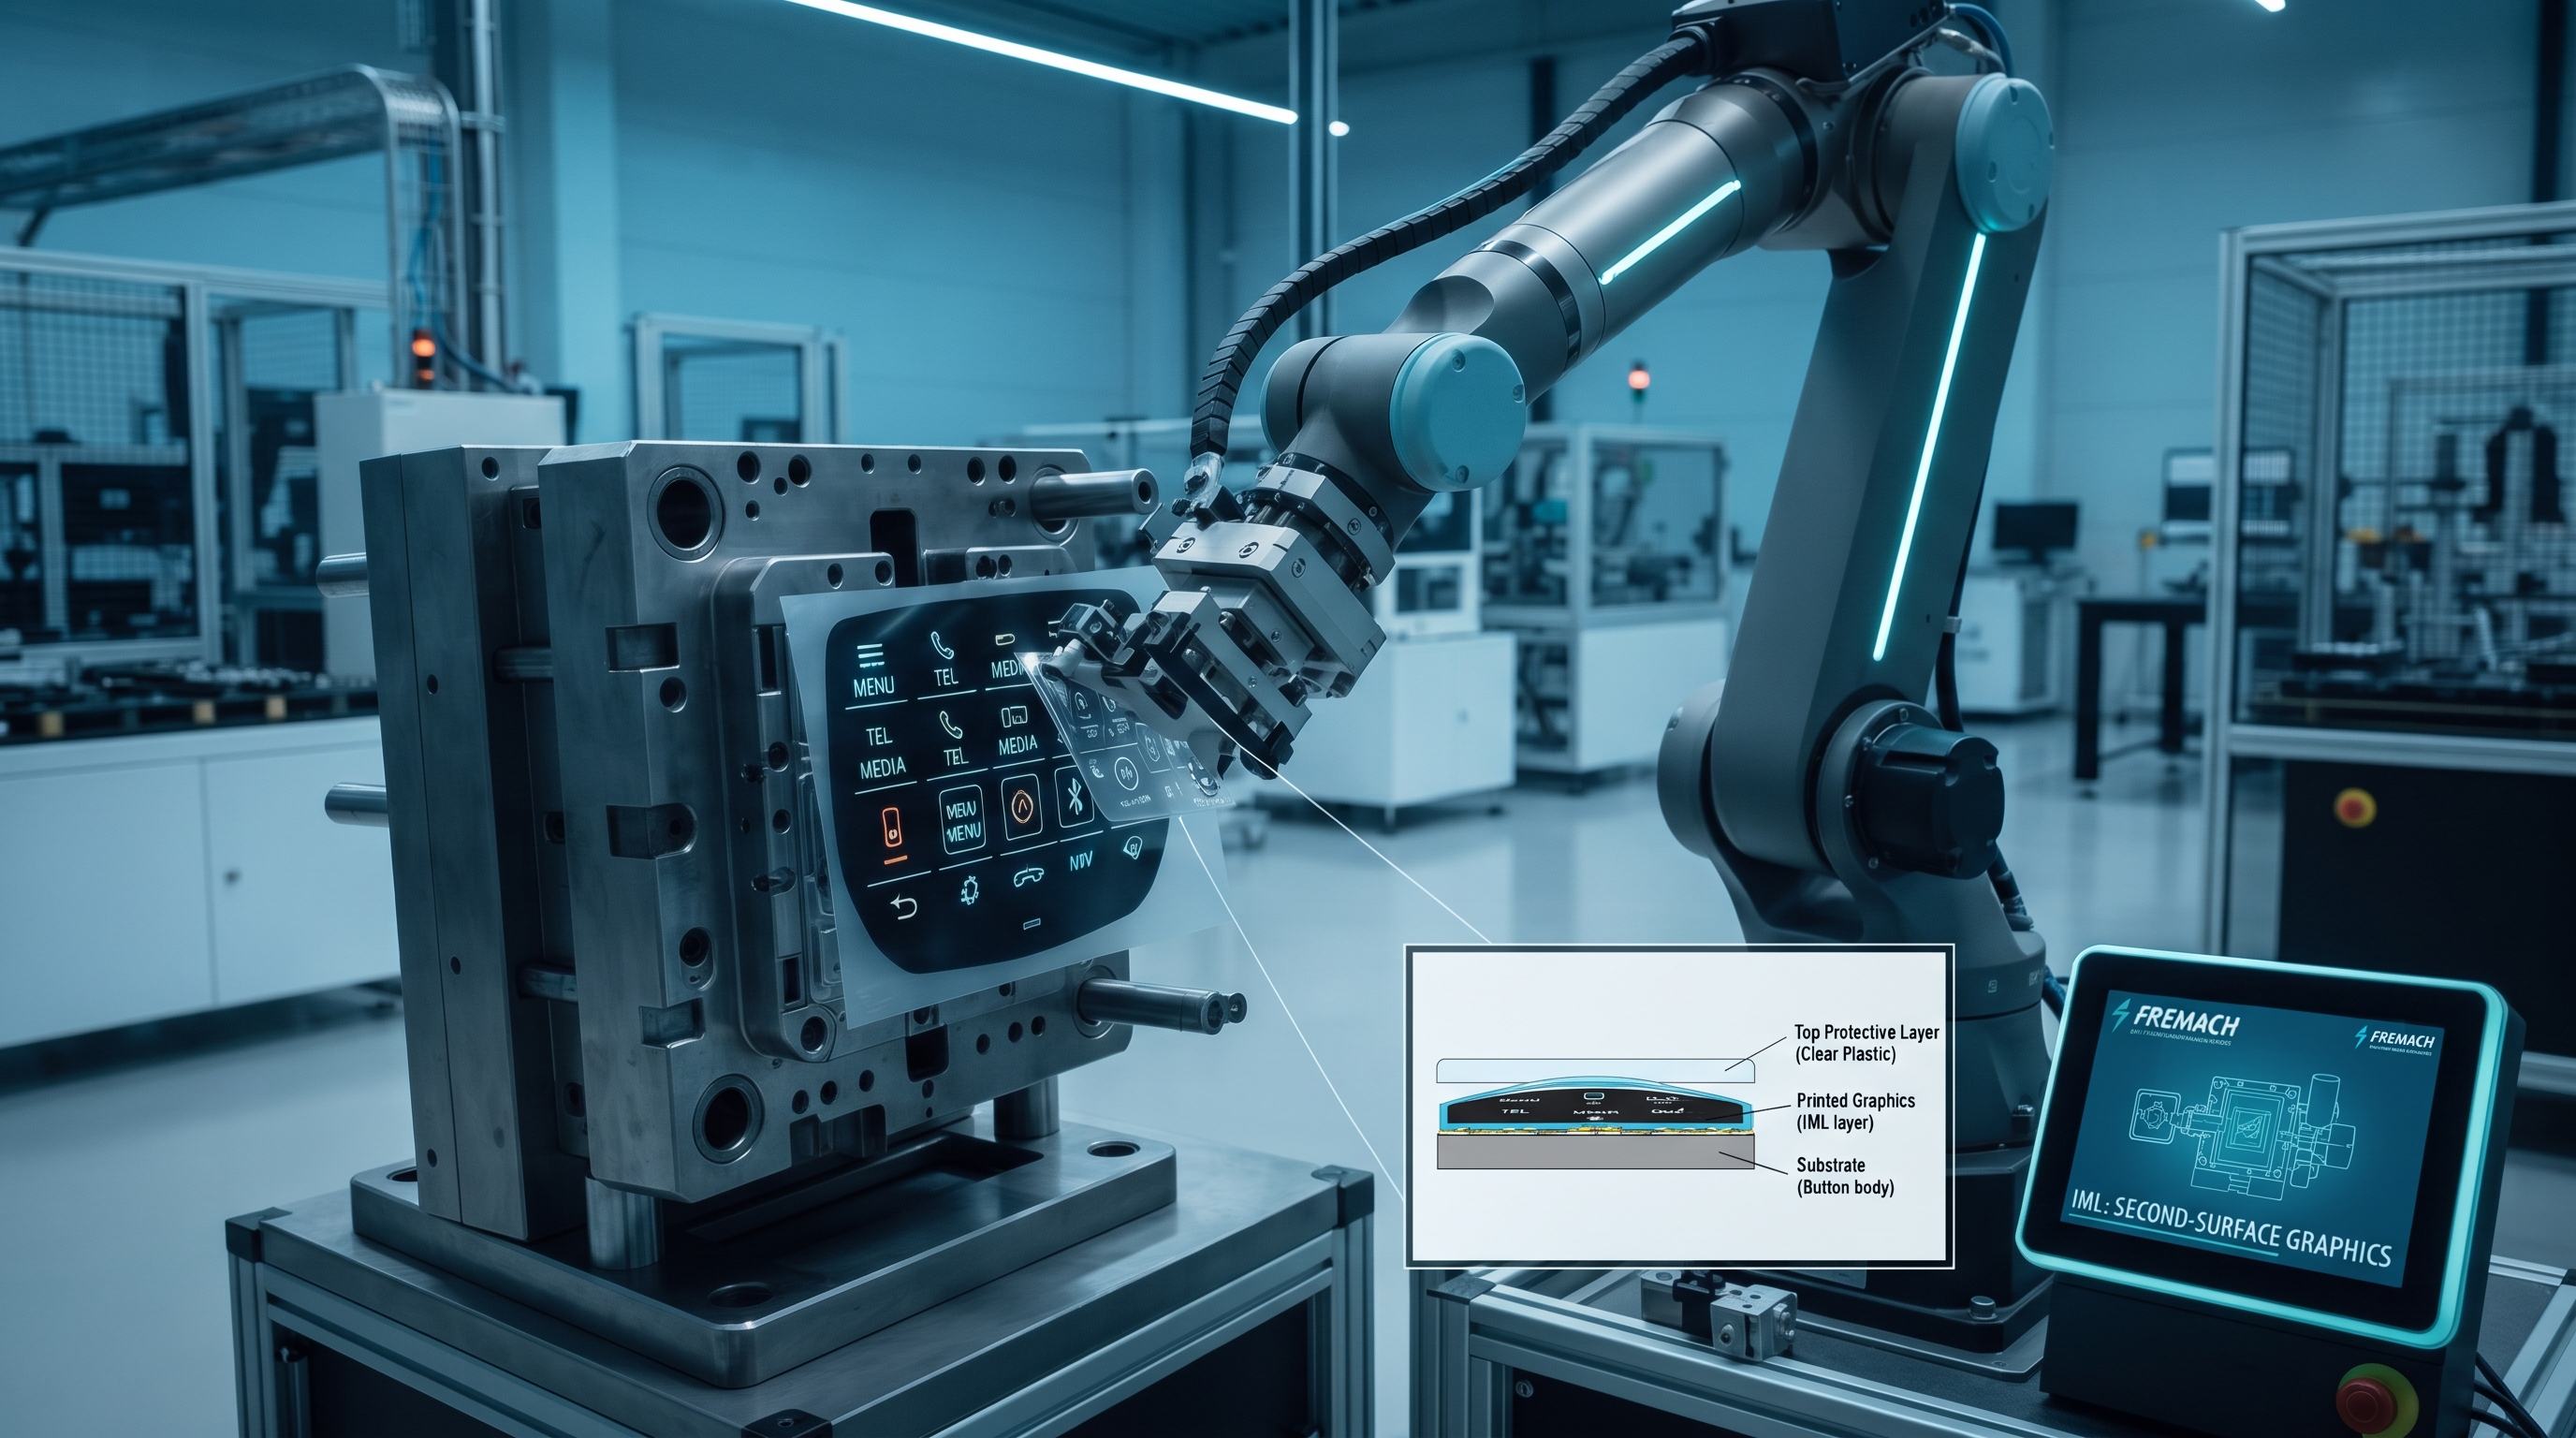
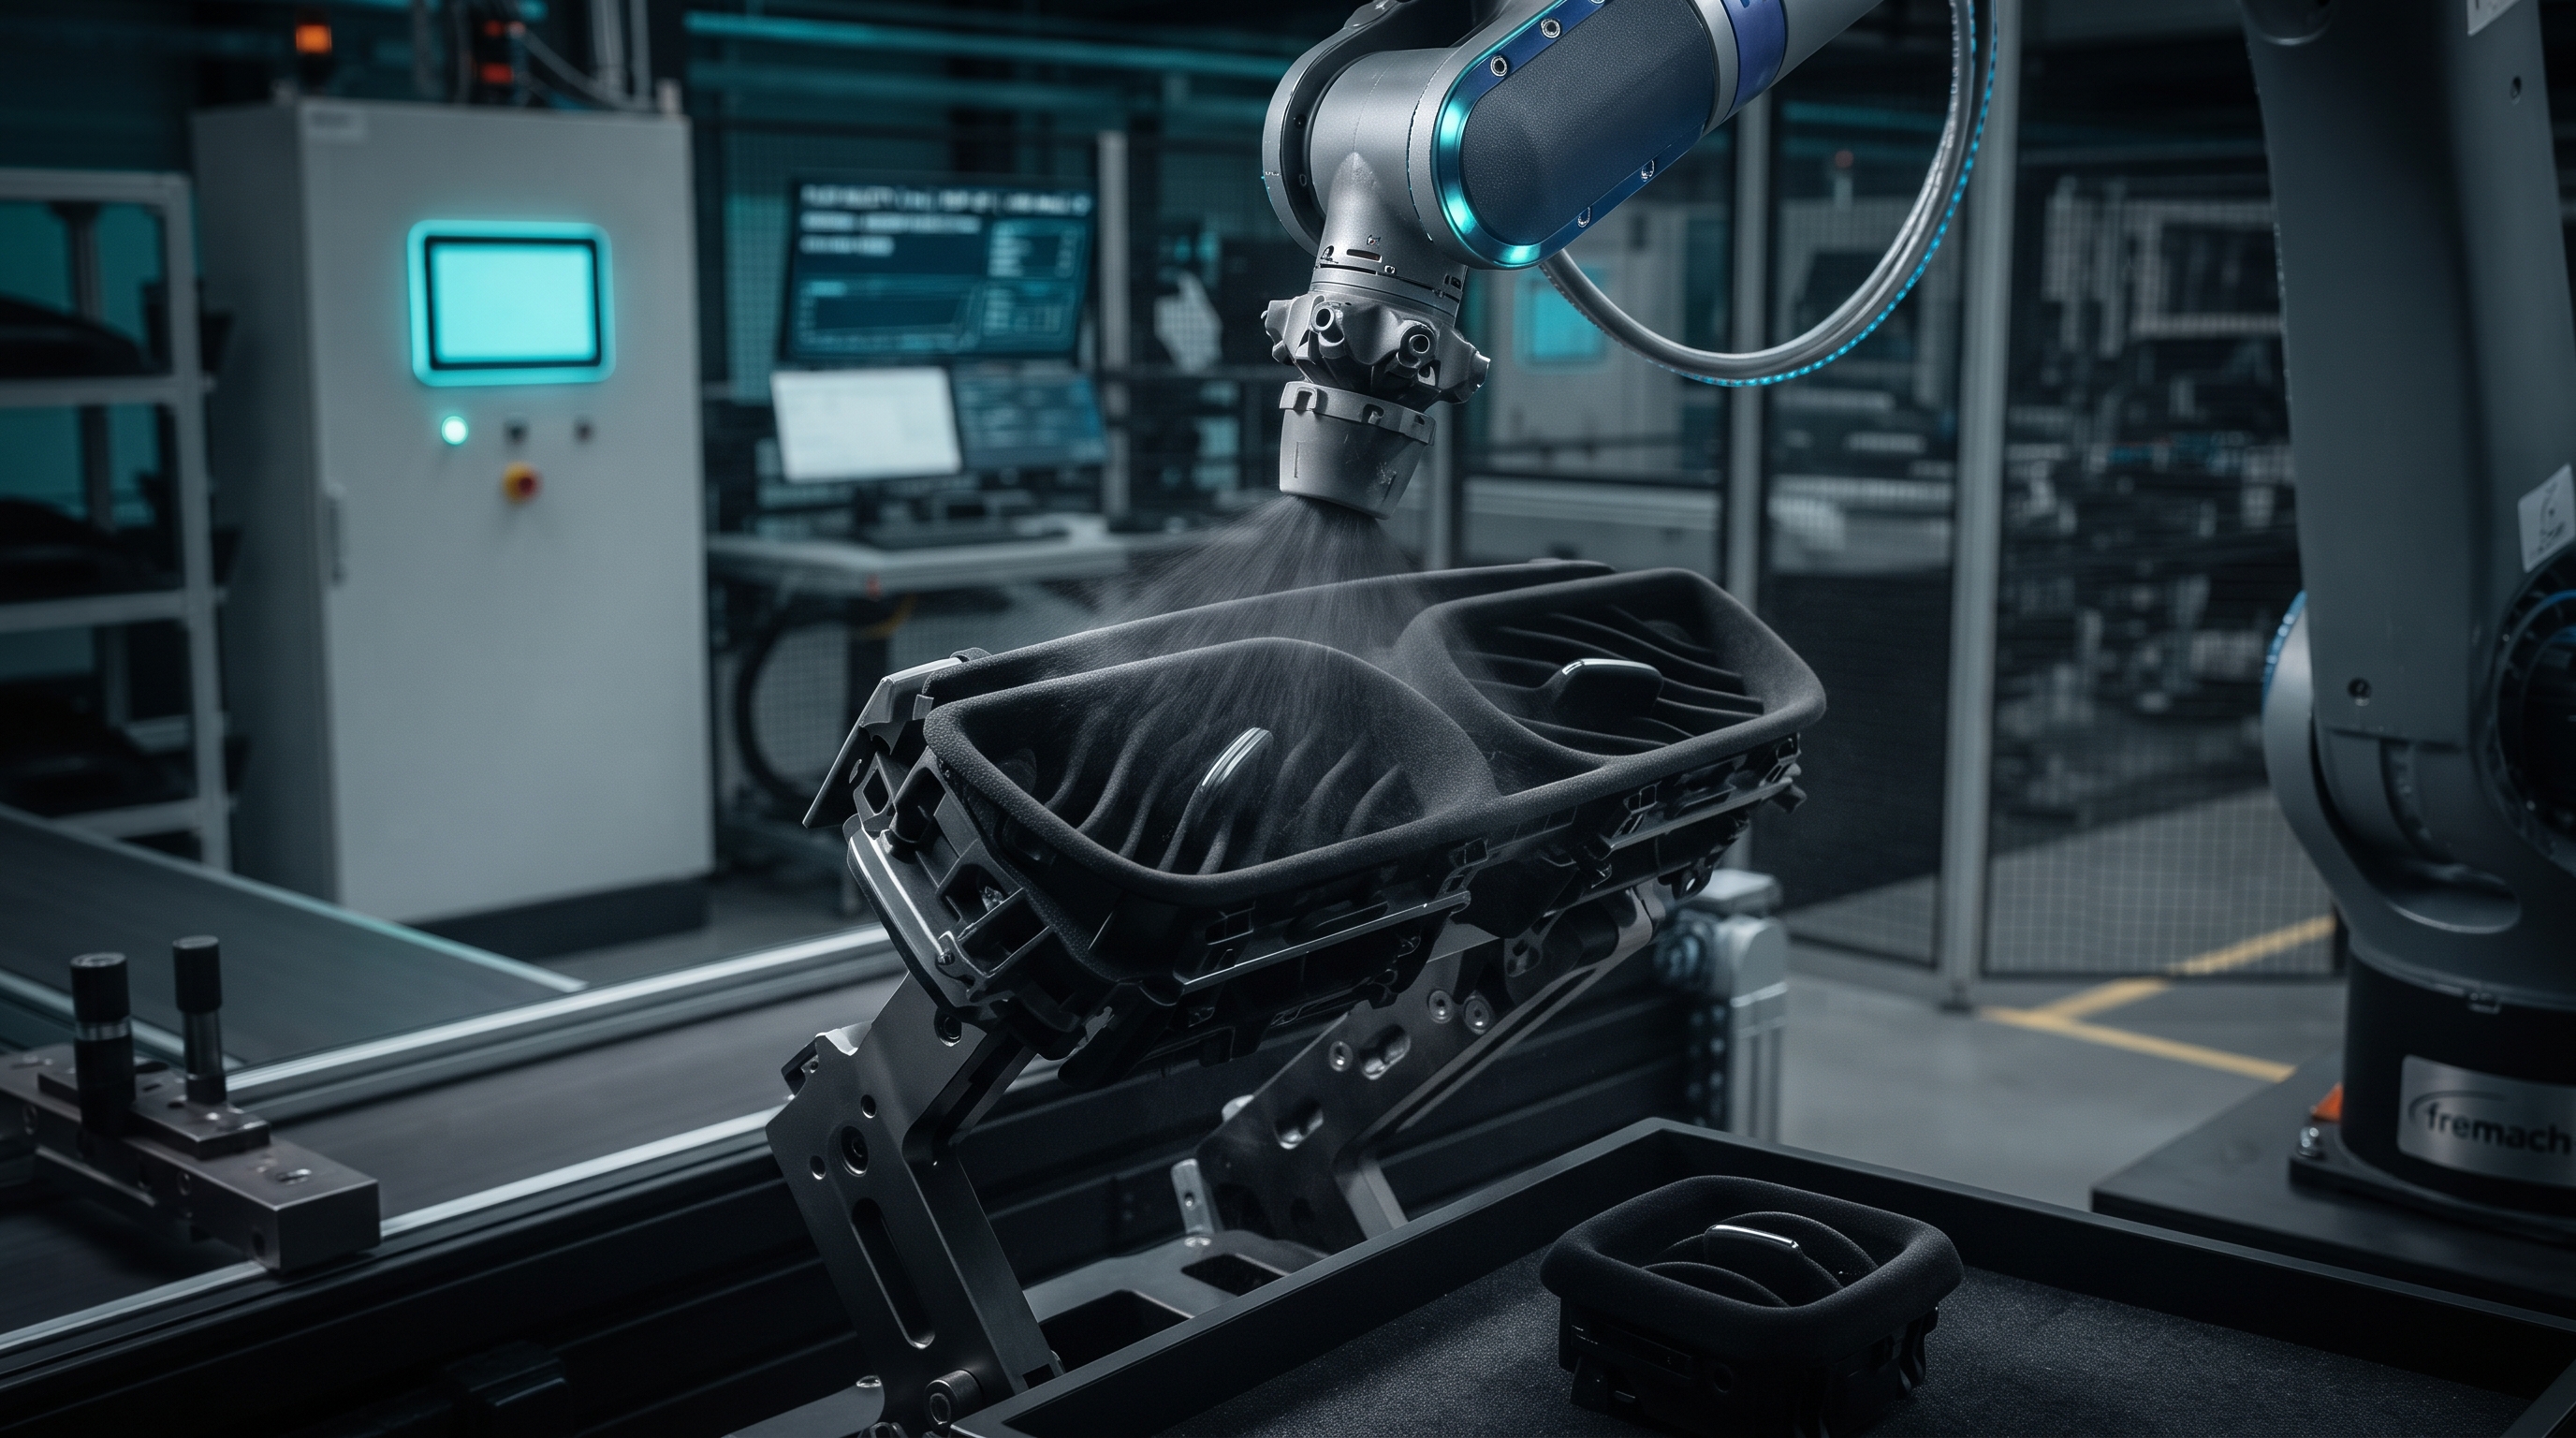
Počet vstřiků je jen polovina rozhodnutí. Dekorovaný díl získá finální povrch jedním ze dvou způsobů: barvou vstříknutou přímo do materiálu, nebo dekorací vstříknutého substrátu. In-mould dekorace přenáší povrchovou úpravu z nosné fólie během zpětného vstřikování, zatímco lakování, tisk, termoformované překryvy a flokování se hodí pro různé textury, hloubky reliéfu a požadavky na trvanlivost. Víceoperační linky dnes slučují tvarování, vstřikování a ochranný povlak do jediné sekvence: měkký středový panel konzoly vyráběný pro Hyundai zkrátil dobu cyklu z přibližně dvou hodin na dvě minuty díky integraci operací, které dříve probíhaly odděleně. Stejná logika umožňuje zabudovat neviditelné funkce (topné prvky, senzory) a elektroniku za dekorovaný povrch.
To je rozhovor, který vedeme s konstruktéry: otázka nikdy nezní jen "2K nebo 3K" izolovaně, ale jaká kombinace počtu vstřiků, dvojice materiálů, metody dekorace a integrované elektroniky přinese díl při požadovaném objemu a trvanlivosti. Ve Fremach provozujeme vícekomponentní vstřikování (2K i 3K) společně s povrchovou dekorací a integrací elektroniky pod jednou střechou, takže tato rozhodnutí řešíme společně, nikoliv až na montážní lince. Pokud vyvíjíte dekorovaný nebo integrovaný komponent, přineste nám díl nebo výkres a naši konstruktéři s vámi zmapují všechny možnosti.
Kontaktujte náš tým
Zůstaňte v obraze.
Přihlaste se k odběru našeho newsletteru s novými články, příběhy projektů a technickými poznatky. Žádný spam, odhlášení je možné kdykoli.
Chcete probrat projekt?
Přineste nám výkres, cílový objem nebo jen výzvu. Naši inženýři posoudí každé zadání a odpoví do dvou pracovních dnů.