2K of 3K spuitgieten: hoe kiest u voor een gedecoreerd onderdeel
Wanneer een onderdeel een stijve structuur, een soft-touch oppervlak, een doorschijnend venster en soms een geïntegreerde functie moet combineren, is de eerste vraag niet welk polymeer u gebruikt. Het is hoeveel shots u draait.
De werkelijke vraag is functie per cyclus
Meerwegspuitgieten (het in volgorde inspuiten van twee of drie polymeren in één mal) bestaat om een montageproces samen te vatten in één spuitgietcyclus. De meerwaarde zit niet in de technische nieuwigheid: het gaat om een moleculaire binding tussen de lagen, de eliminatie van cumulatieve maatafwijkingen die ontstaan wanneer afzonderlijke onderdelen worden samengevoegd, en kleur of textuur die zonder nabewerking worden toegevoegd.
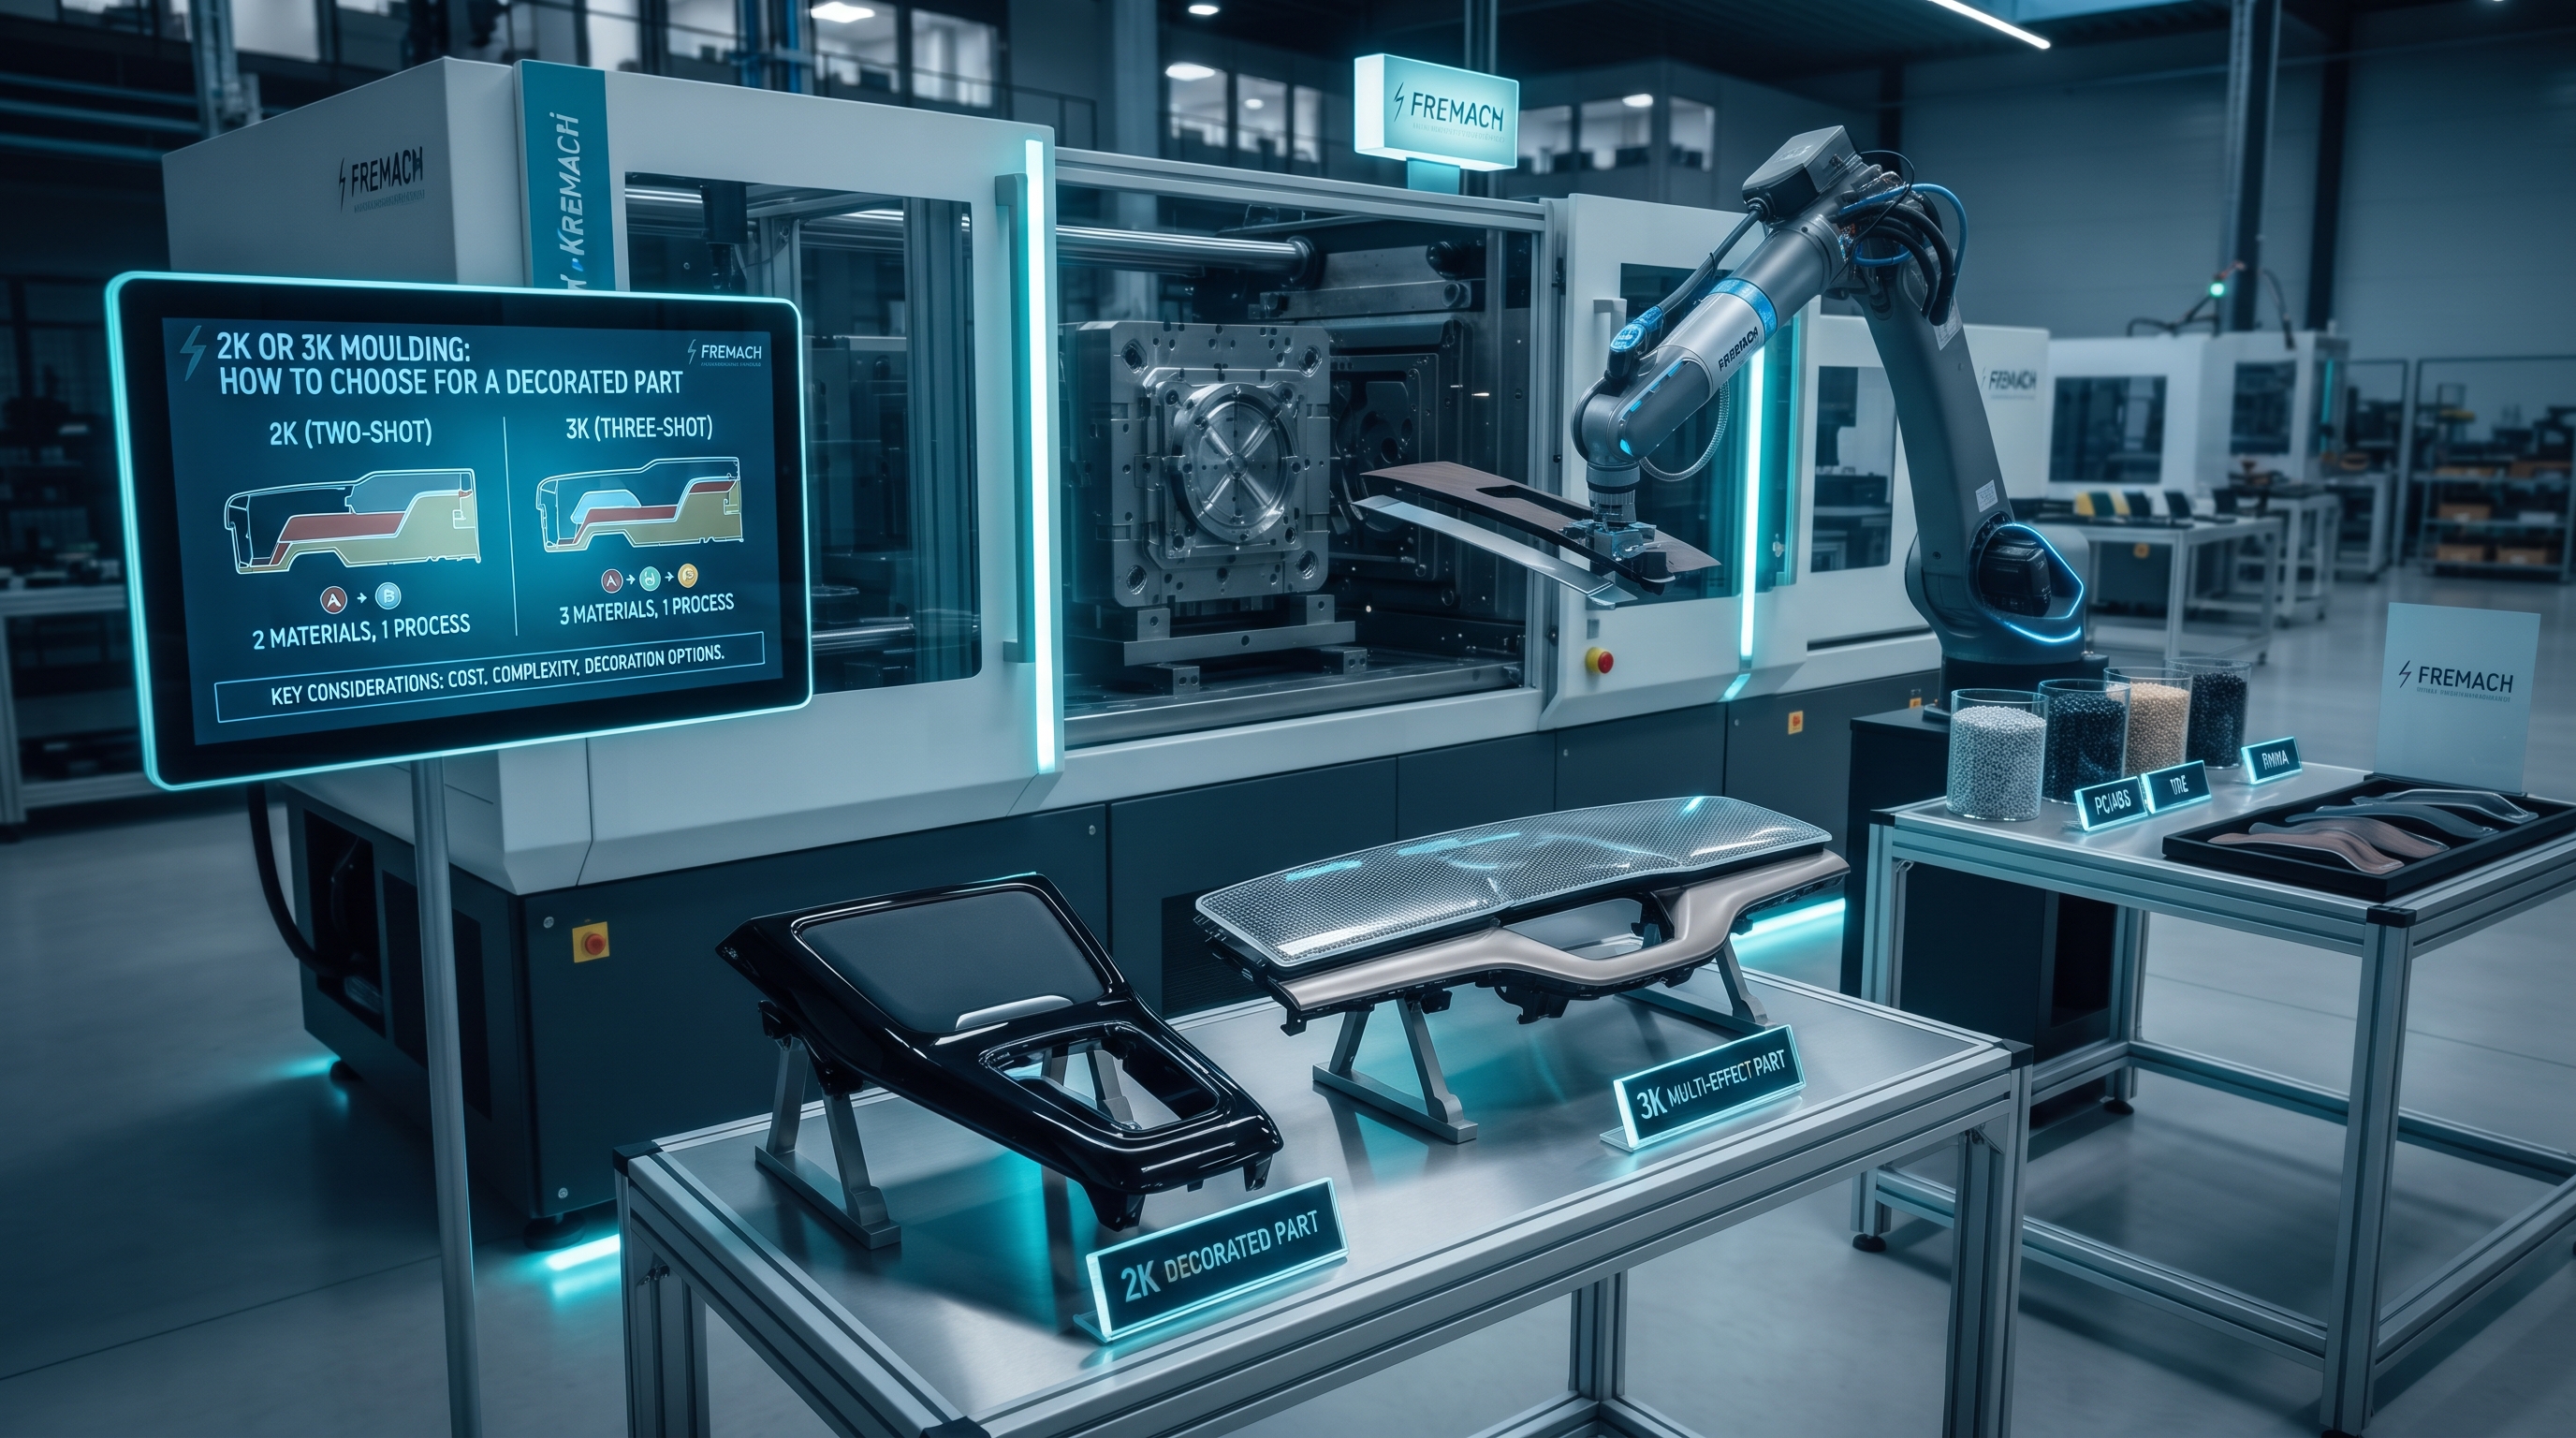
2K betekent twee materialen: doorgaans een stijf substraat met een soft-touch of afdichtende laag, of een ondoorzichtig frame rondom een doorschijnende lens. De mal doorloopt vier fasen in één cyclus (het substraat inspuiten, koelen, indexeren en het tweede materiaal eroverheen inspuiten, vervolgens koelen en uitwerpen). Twee-component gereedschap van gemiddelde complexiteit bevindt zich in de orde van tienduizenden euro's, en omdat er tussen de shots geen handmatige handelingen plaatsvinden, blijven de kosten per onderdeel laag en schaalt het proces goed naar grote volumes.
3K (van het Duitse drei Komponenten, drie componenten) voegt een derde injectie toe. Dit is alleen gerechtvaardigd wanneer een onderdeel werkelijk drie afzonderlijke materialen vereist: drie hardheidsniveaus, of een constructief frame plus een transparante optische laag plus een gekleurde functionele zone.
Wat de derde shot werkelijk kost
Die derde shot is niet gratis. 3K-gereedschappen vereisen roterende kernen, uitlijning van holte op kern die vaak binnen 5 micrometer moet worden gehouden, en zorgvuldig thermisch beheer omdat drie polymeren sterk uiteenlopende smelttemperaturen kunnen hebben. Voor optische lagen moet de oppervlakteruwheid Ra 0,2 µm of beter bedragen. De initiële gereedschapskosten stijgen navenant. Onze vuistregel is dan ook eenvoudig: betaal niet voor een derde shot tenzij het derde materiaal een functie levert die u niet kunt bereiken door te decoreren of door twee materialen te combineren. Als het 'derde element' in feite alleen een kleur of een afbeelding is, levert in-mould decoratie of bedrukking dit doorgaans tegen lagere gereedschapskosten.
Materiaalcompatibiliteit bepaalt het resultaat nog vóór de mal wordt gefreesd
Dit is waar de meeste projecten stilletjes mislukken. In de industrie is circa 70% van de bindingsfouten bij twee-componentenspuitgieten terug te voeren op materiaalkeuze, en slechts 30% op het proces. Een betrouwbare chemische binding vereist vergelijkbare polariteit, compatibele chemie en overlappende smelttemperaturen: wij houden het smelttemperatuurverschil tussen de twee polymeren onder circa 40°C. Bewezen combinaties nemen het zware werk op zich (ABS met styreenachtige TPE voor grepen, PC met TPE voor afdekkingen, polyamide met TPE op basis van polyamide voor connectoren, PP met olefinisch TPV voor afdichtingen). Andere combinaties werken tegen: acetaal (POM) stoot de meeste TPE's af, en polypropyleen hecht niet op constructieve thermoplasten zoals ABS, PC of PA. Een fout hierin openbaart zich als delaminatie, vervorming of een onregelmatige bindingslijn.
Geometrie is even belangrijk als chemie. Wij ontwerpen de zachte laag met een minimale dikte van 1,6 mm, gebruiken abrupte overgangen met positieve afsluitingen, ventileren ruimschoots en houden het substraat schoon en voorverwarmd zodat de tweede shot goed bevochtiging en verankering heeft. Voor elk bewegend raakvlak (klikhaken, contactoppervlakken) kiezen wij voor slijtvaste polymeren in plaats van een zachte overmould die zal slijten.
Waar decoratie en integratie het antwoord veranderen
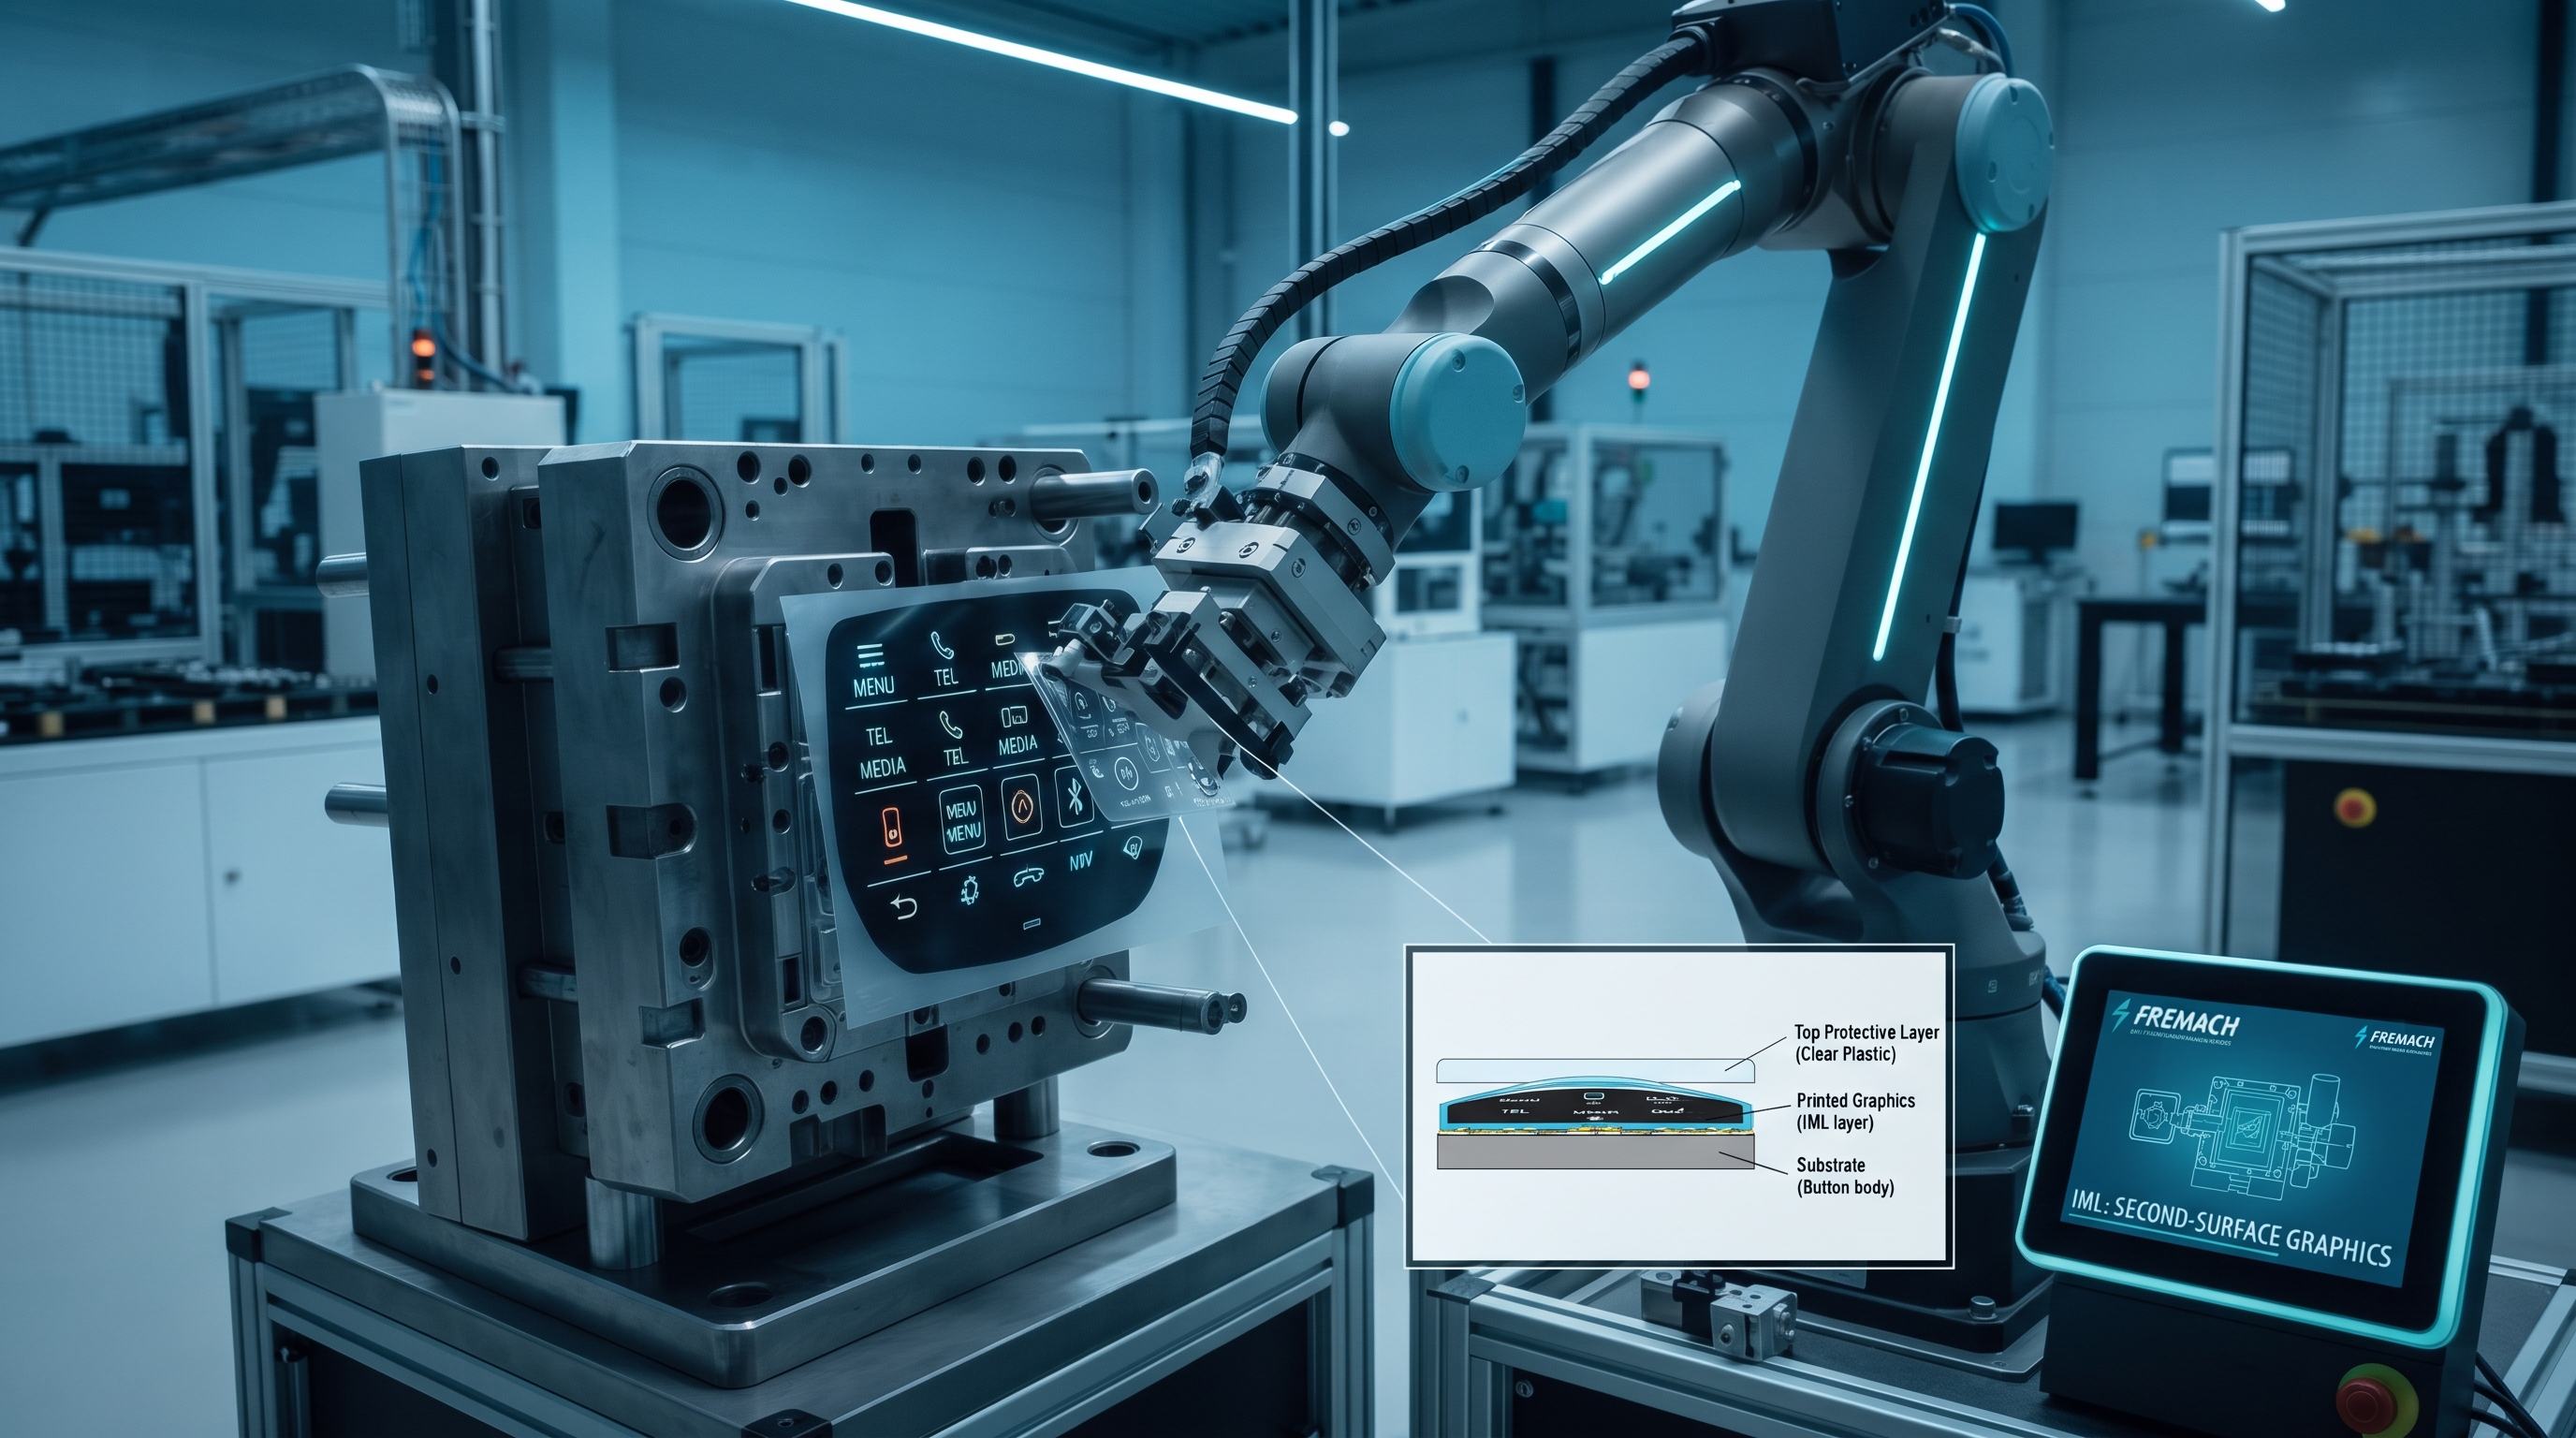
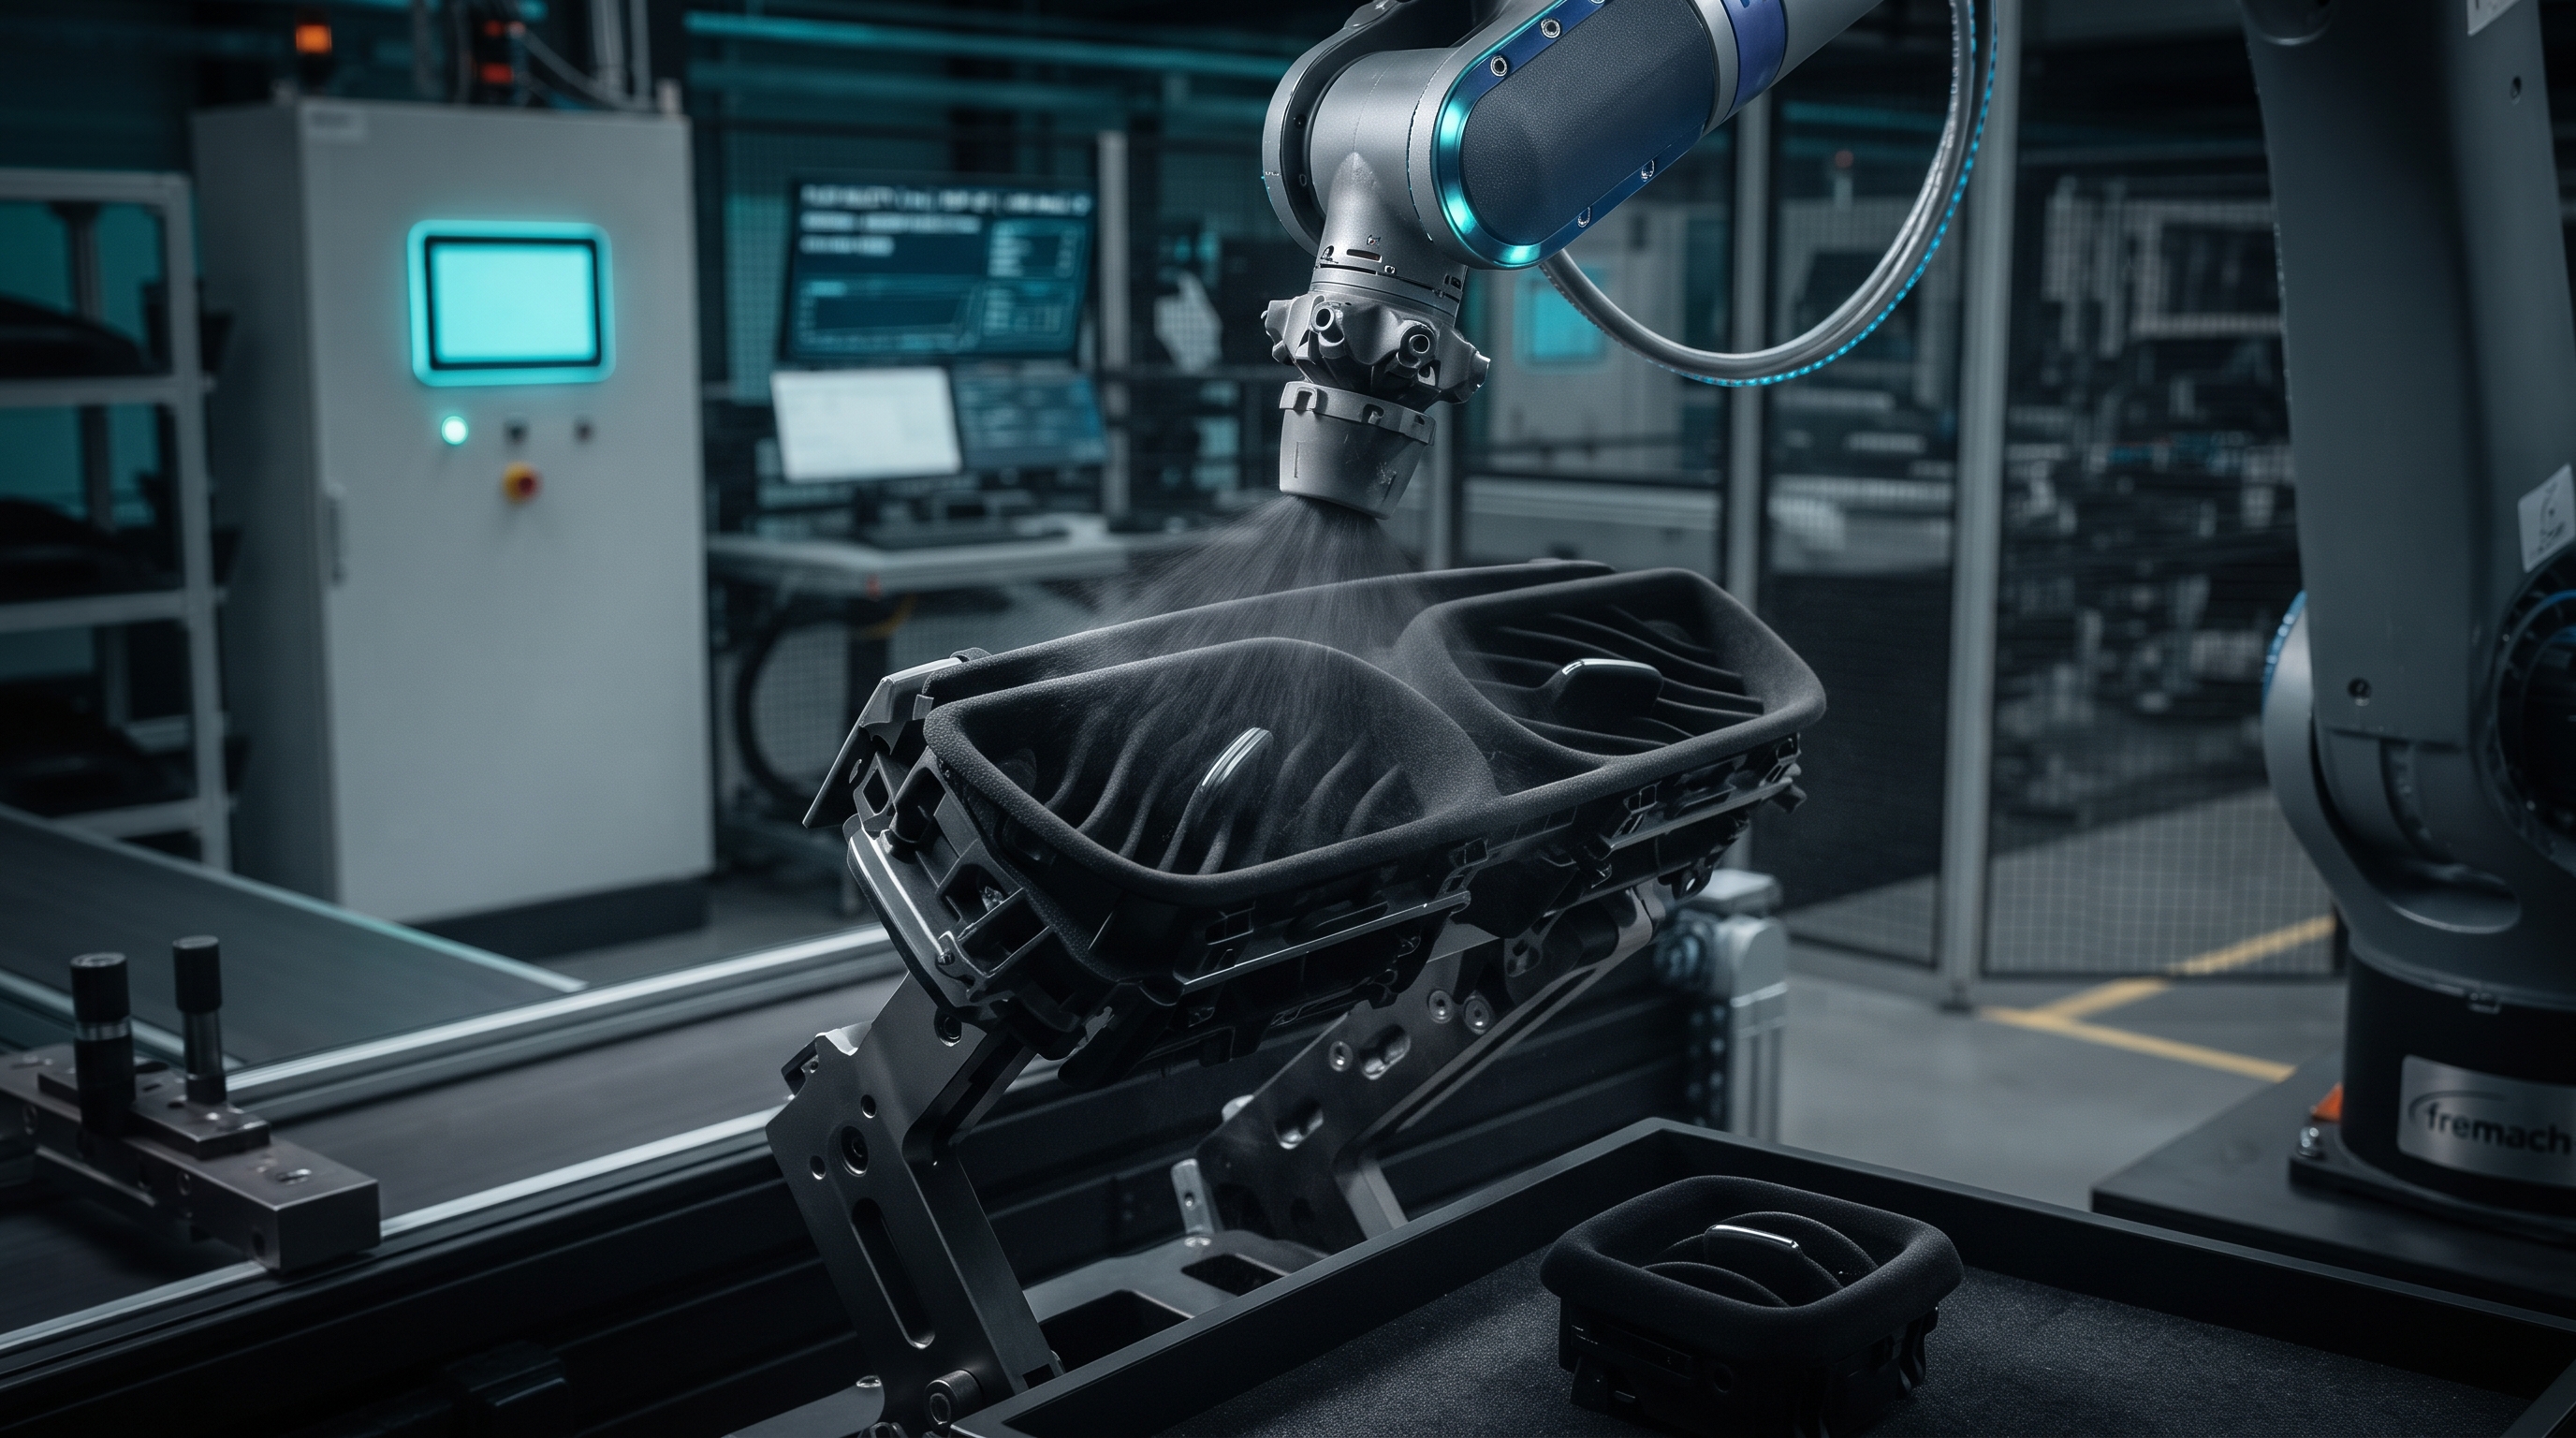
Het aantal shots is slechts de helft van de beslissing. Een gedecoreerd onderdeel bereikt zijn eindoppervlak op één van twee manieren: door de kleur mee te spuiten, of door een gespoten substraat te decoreren. In-mould decoratie brengt een afwerking over van een draagfilm tijdens het terugspuiten, terwijl lakken, bedrukken, thermogevormde overlays en flocking elk geschikt zijn voor andere texturen, dieptes en duurzaamheidseisen. Multiproces-lijnen combineren nu vormen, injectie en een beschermende coating in één aaneengesloten volgorde: een soft-touch console geproduceerd door Hyundai reduceerde de cyclustijd van circa twee uur naar twee minuten door operaties te integreren die voorheen afzonderlijk werden uitgevoerd. Dezelfde logica maakt het mogelijk om onzichtbare functies (verwarmingselementen, sensoren) en elektronica achter een gedecoreerd oppervlak te plaatsen.
Dit is het gesprek dat wij voeren met engineers: de vraag is nooit '2K of 3K' op zichzelf, maar welke combinatie van aantal shots, materiaalkoppeling, decoratiemethode en geïntegreerde elektronica het onderdeel oplevert op het volume en met de duurzaamheid die u nodig heeft. Bij Fremach voeren wij meerwegspuitgieten (2K en 3K) uit naast oppervlaktedecoratie en elektronicaintegratie onder één dak, zodat deze afwegingen gezamenlijk worden gemaakt in plaats van pas op de assemblagelijn aan het licht te komen. Als u een gedecoreerd of geïntegreerd onderdeel ontwikkelt, breng uw onderdeel of tekening mee naar onze engineers en wij brengen de mogelijkheden samen met u in kaart.
Praat met ons team
Blijf op de hoogte.
Schrijf je in voor onze nieuwsbrief met nieuwe artikelen, projectverhalen en technische inzichten. Geen spam, uitschrijven kan altijd.
Wilt u een project bespreken?
Bezorg ons een tekening, een doelvolume of gewoon een uitdaging. Onze ingenieurs bekijken elke aanvraag en reageren binnen twee werkdagen.